模压件修边后,样品该看哪里?
原文日期 2012-12-12
瓶塞、密封圈等模压件成型时,少量胶料可能沿模具的合缝处溢出,形成一层薄边,叫作飞边。修边就是去掉这部分多余的胶料。修整方式取决于零件的形状、大小和胶料硬度。
拿到样品,可以沿模具合缝处查看一圈,再按图纸核对修边位置的尺寸。孔口和边缘是重点,既要看有没有残留胶边,也要看修边时是否留下切口、划痕或变形。
2012-09-04 22:50:24
2012-09-03 09:56:51
2012-09-02 20:33:52
2012-09-01 08:59:19
2012-08-31 07:40:08
2012-08-30 16:02:12
2012-08-29 10:37:48
2012-08-28 13:48:26
2012-08-27 09:46:42
2012-08-26 17:20:26
2012-08-25 07:30:22
2012-08-24 08:18:36
2012-08-23 12:17:45
2012-08-22 09:09:05
2012-08-21 08:59:33
2012-08-20 07:58:37
2012-08-19 17:33:45
2012-08-17 14:29:59
2012-08-16 20:25:51
2012-08-16 09:02:34
2012-08-15 11:08:44
2012-08-15 08:53:56
2012-08-14 08:32:05
2012-08-13 22:13:40
2012-08-08 08:56:26
2012-08-07 14:15:25
2012-08-06 14:58:21
2012-07-27 14:11:45
2012-07-24 22:54:42
2012-06-01 10:22:00
2011-05-01 11:10:00
2011-03-27 15:53:07
2007-08-07 15:46:00
原文日期 2012-12-12
瓶塞、密封圈等模压件成型时,少量胶料可能沿模具的合缝处溢出,形成一层薄边,叫作飞边。修边就是去掉这部分多余的胶料。修整方式取决于零件的形状、大小和胶料硬度。
拿到样品,可以沿模具合缝处查看一圈,再按图纸核对修边位置的尺寸。孔口和边缘是重点,既要看有没有残留胶边,也要看修边时是否留下切口、划痕或变形。
原文日期 2012-11-28
(一)橡胶配方的分类
按照不同的用途橡胶制品配方可分为如下三种类型。
1.基础配方(标准配方)
基础配方又称标准配方,一般用于生胶和配合剂的鉴定。当初次使用某种生胶或配合剂时,使用基础配方检验其基本的加工性能和物理性能。基础配方的设计原则是采用传统的配合量,以便和以往的同类材料进行对比;配方应尽可能的简化,仅包括能反映出胶料的基本工艺性能和硫化胶的基本物理性能的基本组分,由这些基本组分组成的胶料,既可反映出胶料的基本工艺性能(如门尼黏度、门尼焦烧等),又可反映出硫化胶的基本物理性能(如硬度、拉伸强度、定伸应力、拉断伸长率等)。可以说,这些基本组分是缺一不可的。不同部门的基础配方往往不同,但同一胶种的基础配方基本,上大同小异。
天然橡胶、异戊橡胶、氯丁橡胶等具有自5补强能力的结晶型橡胶,基础配:r 可采用不加补强剂的纯胶配合,而一般合成橡胶的纯胶配合,其强度太低不能反映实用情况,所以要添加补强剂。目前较有代表性的基础配方是以美国材料实验协会(ASTM)作为标准提出的各类橡胶制品基础配方。单位积累的经验数据为基础,同时分析同类产品和类似产品现行生产配方的优缺点来设计基础配方。
2.性能配方(技术配方)
为了让橡胶制品达到某种性能要求而进行的配方设计,其目的是为了满足产品的性能要求和加工工艺要求,提髙某种特性等。性能配方应在基础配方的基础上,全面考虑各种性能的搭配,以满足制品使用条件的要求为准。通常配方设计人员在试验室进行产品研发时所做的试验配方就属于性能配方,性能配方是配方设计者用得最多的一种配方。
3.实用配方(生产配方)
实用配方又称生产配方,由于在试验室条件下研制的性能配方,在投入生产时往往会出现一些工艺上的问题,如混炼时配合剂的分散性不好、胶料的焦烧曰寸间短、挤出时口型膨胀大、压延粘辊等。因此,从试验室里研制出来的性能酉己方,必须经过现场生产设备和生产工艺条件的考核,这就是通常所说的扩试,只有通过扩试没有问题的橡胶配方,才能正式投产。如果扩试中存在加工工艺问题,就需要在不改变硫化胶基本性能的条件下,进一步调整配方以改善胶料的工艺性能。在某些情况下不得不采取稍稍降低物理性能和使用性能的方法来调整胶料的工艺性能,也就是说在橡胶制品物理性能、使用性能和工艺性能之间进行折中,以期获得有实用价值的综合性能较好的实用橡胶配方。胶料的工艺性能,有时不只是取决于胶料配方,还和工厂的技术发展条件有密切关系,由于生产装备技术和生产工艺的不断完善,会扩大胶料的适应性,例如准确的温度控制以及自动化连续生产过程的建立,就使人们可能对以前认为工艺性能不理想的胶料进行加工了 。但是无论装备和工艺如何先进,在研究和应用某一配方时,都必须考虑到具体的生产条件和现行的工艺要求。换言之,配方设计者不仅要对成品的质量负责,同时也要充分考虑到现有条件下,配方在各生产工序中的适用性。
原文日期 2012-11-20
所谓橡胶配方设计,就是根据橡胶制品产品的使用性能要求和制造过程中的工艺条件,通过试验、优化、鉴定,合理地选用原材料,确定各种原材料的用量、配比关系。
众所周知,单一的主体材料,不论是天然橡胶或合成橡胶,如不加以适当的B£合,就难以加工成型为符合性能要求的制品。任何一种橡胶制品都有它特定的-性能要求(使用性能和工艺性能),长期实践表明'只有通过配方设计把生胶与4种配合剂合理地配合起来组成一个多组分体系'并且使每一组分都发挥一定的作用,最终充分发挥整个配方系统的系统效果,才能满足使用和加工的要求。
第一节橡胶配方设计概述
一、 橡胶配方设计的内容
橡胶配方设计是橡胶制品生产过程中的关键环节'它对产品的质量、加工性能和成本均有决定性的影响。橡胶配方设计的内容应包括:
① 确定符合制品工作性能要求的硫化胶的主要性能指标以及这些性能指标值的范围;
② 确定适于现有生产设备和制造工艺所必须的胶料的工艺性能以及这些性能指标的范围;
③ 选择能达到胶料和硫化胶指定性能的主体材料和配合剂'并确定其用量、配比关系。
二、 橡胶配方设计的原则
随着科学技术的飞跃发展,现代橡胶配方设计过程已不是各种原材料简单的经验搭配,更不是中国祖传中医的"开方抓药",而是在充分掌握各种配合原理的基础上,应用髙分子材料的各种基本理论,运用各个相关学科的先进技术和理论,了解高分子材料结构与性能的关系,从而发挥整个配方系统的系统效果,确定各种原材料最佳的用量、配比关系。
橡胶配方设计的原则可以概括如下。
① 硫化胶具有指定的技术性能,使产品达到优质;
② 在胶料和产品制造过程中加工工艺性能良好,能使产品达到高产;
③ 在不降低质量的前提下,降低胶料成本'提髙劳动生产率'减少加工制造过程中的能耗,以提髙企业的经济效益;
©所用的生胶、聚合物和各种原材料质量可靠而且有稳定的来源;©符合环境保护及卫生要求。
任何一个橡胶配方都不可能使所有的性能都达到最优,但应使制品的性能、成本和工艺可行性三者取得最佳的综合平衡。用最少的物质消耗、最短的时间、最小的工作量,通过科学的配方试验设计方法,掌握原材配合的内在规律,设计出实用的橡胶制品配方。
原文日期 2012-11-11
某些橡胶接触臭氧后,表层在持续拉伸或反复变形时容易产生裂纹。胶件只沿一个方向拉伸时,裂纹常与受力方向垂直。多方向受力的胶件,裂纹走向就不一定清晰。
描述开裂问题时,可以拍下零件的安装位置和裂纹近照,标出平时被拉紧或反复弯折的部位。若附近有会产生电火花的设备,也可一并说明,供判断材料和实际使用条件时参考。
原文日期 2012-10-28
发泡橡胶可以模压成形,也可以挤出成连续长条,再切成所需长度。汽车密封条就是闭孔发泡型材的一种用途。开孔、闭孔描述的是胶料内部的泡孔结构,外形相近的胶条也可能不同。
询价长条型材时,一张带尺寸的截面图能说明宽度、厚度和轮廓。再写清每段需要多长、装在哪里,以及是否指定开孔或闭孔,供应方就能按同一组条件讨论样品。
原文日期 2012-10-20
(接上一篇)
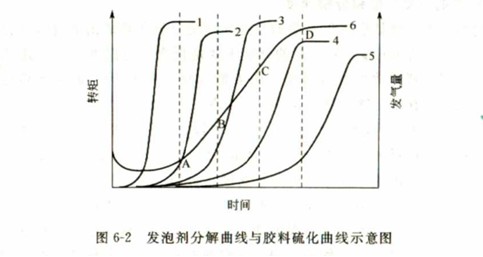
硫化后则无泡孔产生;若发泡剂在热硫化前期
(AB段)分解(曲线2),由于胶料已开始交联,橡胶料的黏度上升,但仍较低, 泡孔孔壁较弱易破裂,形成开孔结构;如果在热硫化中期(BC段)发泡(曲线3),由于胶料已有适当的硫化,黏度较髙,孔壁较强不易破裂,有较多的闭孔结构生成;在热硫化的后期(CD段)发泡(曲线4),胶料已大部分交联,黏度很高,发泡剂分解产生的气体扩散困难,被交联网束缚住形成闭孔结构且泡孔较小;若在D点或D点以后阶段发泡(曲线5),这时橡胶料已全部交联,黏度太高, 不能发泡。
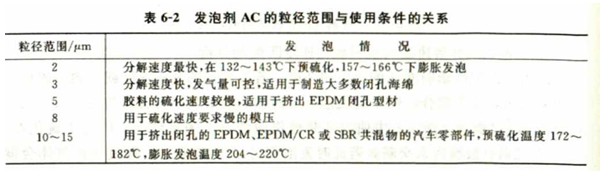
要实现两者的匹配,做出更好的橡胶制品,选择发泡剂品种和胶料硫化体系是关键。具体方法有两种:一是根据硫化温度选择分解温度与之相适应的发泡剂,然后再根据发泡剂在该硫化温度下的分解速度来调整胶料硫化速度,如采用迟效性促进剂和其他促进剂并用硫化体系,可采用调整促进剂的用量来调节硫化速度;二是在硫化体系确定的情况下,根据硫化速度选择发泡剂品种及合适的粒径。发泡剂的粒径也是决定发泡剂分解速度的最重要因素之一。粒径减小,粒子的比表面积增大,热传导效率提高,分解速度加快,因此可通过选择合适的发泡剂粒径来调节发泡剂的分解速度与胶料硫化速度之间的平衡。此外,严格控制发泡剂的粒径分布是获得均勾泡孔的关键。发泡剂AC的平均粒径在2〜15fnn之间,不同粒径范围的发泡剂AC,使用条件如表6-2所示。
原文日期 2012-10-16
橡胶的发泡原理及影响因素
固体橡胶发泡生产橡胶海绵,其原理是在选定的胶料中加人发泡剂或再加入助发泡剂,在硫化温度下发泡剂分解释放出气体,被胶料包围形成泡孔'使胶料膨胀形成海绵。决定并影响泡孔结构的主要因素有:发泡剂的发气量、气体在胶料中的扩散速度、胶料的黏度以及硫化速度'其中最关键的是发泡剂发气量、产生气体的速度和胶料的硫化速度的匹配。
1.发泡剂的发气量和分解速度
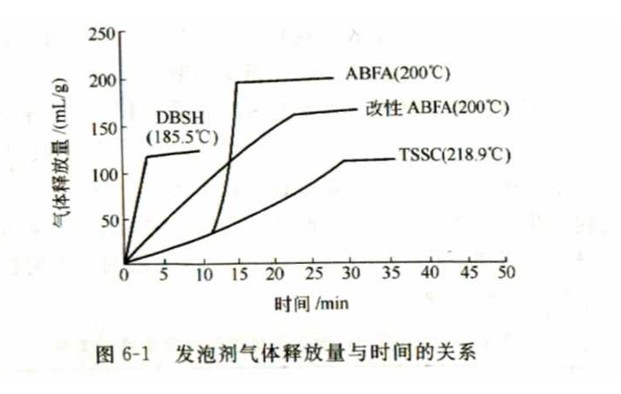
发泡剂的发气量是指单位质量的发泡剂完全分解所释放出的气体在标准状态下的体积,单位为mL/g。发泡剂的分解速度是指在一定温度下'一定质量的发泡剂单位时间分解释放出的气体量。由于聚合物本身并不改变发泡剂的分解机理,因此就可不在聚合物中测发泡剂的发气量。通常是将发泡剂放人一定温度的惰性分散剂(如DOP或矿物油)中'加热一段时间'收集放出的气体'绘制气体体积(换算为标准条件下的体积)随加热时间的关系曲线(如图6-1),由曲线的斜率可得到该温度下发泡剂的分解速度,分解完全后的气体总体积除以发泡剂的质量就得到发泡剂的发气量。发泡剂品种不同,粒径不同'温度不同'其分解速度不同。一般情况下,分解温度低的发泡剂,其分解速度快;对同一种发泡剂,粒径小,温度高,其分解速度快。发泡剂的发气量与分解速度影响泡孔的大小和结构,发气量大,分解速度快,形成的泡孔大,开孔的概率大。
发泡剂的分解速度与胶料硫化速度匹配的分析
两者的匹配性影响泡孔的生成和结构。若发泡剂的分解速度或胶料的硫化速度相差太大,不能配合,则不能发泡。发泡剂的分解曲线与胶料的硫化曲线匹配示意图如6-2所示。图6-2中曲线6是硫化曲线,A为焦烧点,D为正硫化点。在A点之前,胶料尚未交联,若此时发泡剂分解(曲线1),释放出的气体会很容易从粘度很低的胶料中逸出,(未完待续)
原文日期 2012-10-12
除少数合成橡胶外,大多数合成橡胶制品与天然橡胶一样,都是易燃或者可燃材料。目前主要采用添加阻燃剂或阻燃填充剂的方法及与阻燃材料共混改性来提高阻燃性。另外,聚合时在单体中引人阻燃基团也是阻燃技术中的有效方法, 提高橡胶制品的交联密度对阻燃也有好的影响。橡胶的阻燃技术简单介绍如下。
1. 烃类橡胶 广
烃类橡胶包括NR、 SBR、 BR、 IIR、 EPR、 EPDM等。NBR虽不属于烃类橡胶,但其阻燃技术与烃类橡胶极为相似,故归人烃类橡胶处理。
烃类橡胶的氧指数大约在19〜21之间,热分解温度范围为200〜500°C,其耐热及阻燃性一般较差,燃烧时的分解产物大部分都是可燃性气体。此类橡胶的阻燃常采用的技术如下。
与阻燃高聚物共混如与聚氯乙烯、氣化聚乙烯、氯磺化聚乙烯、乙烯-乙酸乙烯酯等高聚物共混,可适当提髙烃类橡胶的阻燃性。在共混时要注意考虑相容性及共交联问题。
添加阻燃剂这是烃类橡胶提髙阻燃性的重要途径,并利用阻燃剂的并用协同效应来进一步提高阻燃效果。常用的阻燃剂多为有机卤类阻燃剂,其中全氯环戊癸垸、十溴联苯醚、氯化石蜡等使用得较多。并用的无机阻燃剂以三氧化二锑居多,其次还有硼酸锌、水合氧化铝、氣化铵等。使用时注意含卤阻燃剂中不能含有游离卤,因为在加工过程中,游离卤会腐蚀设备和模具,对橡胶的电性能和老化性能有不良影响。此外要注意阻燃剂的用量对橡胶力学性能的不良影响。
添加阻燃性无机填料如碳酸钙、陶土、滑石粉、白炭黑、氢氧化铝等,以尽可能减少可燃有机物质的比例。碳酸钙、氮氧化铝分解时具有吸热效应。这种方法会降低胶料的某些物理机械性能,填充量不能太大。
提髙橡胶的交联密度试验证明,提高橡胶的交联密度可提高其氧指数。因而可提高橡胶的阻燃性。这可能是由于胶料热分解温度提高所致。这种方法已在乙丙橡胶中得到应用。
含卤橡胶
含卤橡胶中均含有卤元素,氧指数一般在28〜45之间,FPM的氧指数甚至达到65以上。一般含卤橡胶中的卤素含量越高,其氧指数越高。这类橡胶本身具有较高的阻燃性,离火自熄。因此其阻燃处理要比烃类橡胶容易。为进一步提高含卤橡胶的阻燃性,通常可采用添加阻燃剂的方法。
杂链橡胶
这类橡胶中最有代表性的是二甲基硅橡胶,其氧指数为25左右,热分解温度在400〜6001:。其实用的阻燃途径是提髙其热分解温度、增加热分解时的残渣、减缓可燃性气体的产生速度等。
原文日期 2012-10-10
橡胶共混理论的发展
橡胶共混改性技术的成功开发,不仅有重大的实用意义,也有重大的理论意义。橡胶共混的理论是伴随着共混的实践过程应运而生。这些理论虽然还处于不断发展和完善的过程,却已在生产实践中显示出重要的指导作用。概括说来这些理论有:①聚合物相容性理论;②橡胶制品共混物的结构形态理论;③橡胶共混物中组分聚合物的共交联理论;©橡塑共混型TPE的理论。
橡胶制品共混的实施方法和共混改性的进展
按照共混时橡胶和合成树脂所处的状态,有下述三种共混方法:熔融共馄、孚L液共混合溶液共混。
熔融共混是将合成橡胶或合成树脂加热到熔融状态后实施混合的方法。熔融和混合是在炼胶机或挤出机中进行,这是工业生产中普遍应用的方法。孚L液共混是将聚合物以乳液状态混合的方法,如NBR/PVC共混物。
近年来借助与低分子化合物或低聚物共混,实现橡胶改性的研究,越来越受到重视。这些低分子化合物或低聚物普遍含有活泼的反应性原子或基团,这些原子或基团能在共混过程中或共混物的硫化过程中与橡胶大分子发生接枝、嵌段共聚反应或交联反应,从而起到对橡胶改性作用。橡胶的这种共混改性称为反应性^^混改性。
橡胶与低分子或低聚物共混,不仅能改善橡胶的力学强度,也能改善其他性能,如天然橡胶与马来酸酐共混,生成天然橡胶的马来酸酐接枝共聚物,使其硫化胶的定伸应力提高10倍以上,耐动态疲劳弯曲次数提髙近三个数量级,耐热老化性也显著改善。又如低聚丙烯酸酯与丁腈橡胶共混,在引发剂存在下前者能与后者发生交联反应,不仅显著提高了丁腈硫化胶的力学强度,还改善了 丁腈胶与金属的黏合强度。
低分子花呵护或低聚物与橡胶制品进行翻译性共混改性,是对非反应性改性技术的补充,随着许多低分子化合物和低聚物的商品化,这项改性技术的应用前景被十分看好.
原文日期 2012-10-07
1.改善橡胶的使用性能和/或加工性能
橡胶共混的主要目的是改善现有橡胶性能上的不足。例如天然橡胶,因具有良好的综合力学性能和加工性能,被广泛用应用,但它的耐热氧老化性、耐臭氧老化性、耐油性及耐化学介质性欠佳。多数合成橡胶的加工性能较差,力学性能也不理想,常给生产带来困难,这些合成橡胶与天然橡胶掺混使用,性能互补,
特别改善了合成橡胶z制品的加工性。轮胎的各部分胶料广泛采用NR、 SBR、 BR等并用,又如用90/10的CR./NR共混胶制造V形胶带,NR不仅改善了 CR在混炼和压延时的粘辊现象,也改善了胶带的耐低温性能。合成橡胶之间相互掺混使用,同样有改善性能的作用。如用单一 IIR制造轮胎内胎,虽然气密性很好,但使用时间长了会出现胎体变软、粘外胎以及内胎尺寸变大等缺陷,若将IIR与少量EPDM摻混使用,则能有效地克服上述缺陷,这得益于EPDM胶热老化后发生了以交联为主的结构变化。少量的EPDM胶因能增加炭黑和软化油的用量, 还能改善挤出成型的内胎半成品的表面光滑性和收縮率。
特种合成橡胶与通用或特种合成橡胶共混使用,既能有效地保持橡胶的使M 性能,还能有效地降低制品生产的成本,提高了特种橡胶的利用率。如氟橡胶与丙烯酸酯橡胶的共混、硅橡胶与三元乙丙橡胶的共混、氟橡胶与丁腈橡胶的^ 混等。
橡胶与合成树脂共混是实现橡胶改性的另一条重要途径。合成树脂在性能t 的优势是具有髙强度、优异的耐热老化性和耐各种化学介质侵蚀性,这些恰恰某些合成橡胶缺少而又需要的。橡胶与少量的合成树脂共混,使橡胶的某些性育自得到改善,从而可以提升椽胶的使用价值,拓宽其应用领域。在这方面最成功^ 是最早的例子就是NBR与PVC的共混,其共混物现在被广泛用于生产各种翻油、耐化学介质、耐臭氧的制品。其他一些通用的聚烯烃树脂,如聚乙聚(PE)、聚丙烯(PP)、聚苯乙烯(PS)、高苯乙烯(HSR)等,已被广泛用*同NR、 BR、 SBR、 IIR, EPDM等共混,它们除了能对这些橡胶产生补强作用以外,还能改善耐老化、耐溶剂、耐油等性能。与此同时也能改善胶料的加工性能,如提高半成品的压延挤出速度、降低收縮率、改善粗糙度等。其中低分子量的PE树脂(相对分子质量500〜5000)已被用作改善橡胶加工性能的专用助剂。某些合成树脂与橡胶共混还收到了意想不到的效果,如髙密度聚乙烯(HDFE) 与SBR共混,能显著改善SBR的耐多次弯曲疲劳性能。2.开发制备热塑性弹性体(TPE)的新途径。
橡胶与合成树脂共混,不仅满足了合成橡胶制品的改性需要,还成功地开发出利用机械共混合动态硫化法制备TPE的全新技术,这项技术的诞生,意味着橡晈改性研究取得了突破性进展。用此法生产的多种半交联和全交联型TPE,已经成为TPE型橡胶制品的主要原料来源。
原文日期 2012-10-04
橡胶可以在成品表面着色,也可以在混炼时将色料加入胶料。反复变形的零件,表面色层可能剥落。采用混料着色时,色料分散得是否均匀,会影响成品上是否出现色点或条纹。
确认样品时,可以先用约定的色样核对外观,再让零件按实际方式弯折,观察经常变形的部位。询价时说明哪些表面在装配后可见,也有助于双方对准检查位置。
原文日期 2012-09-28
二,炭黑性质对硫化胶一般技术性能的影响
1.炭黑粒径的影响
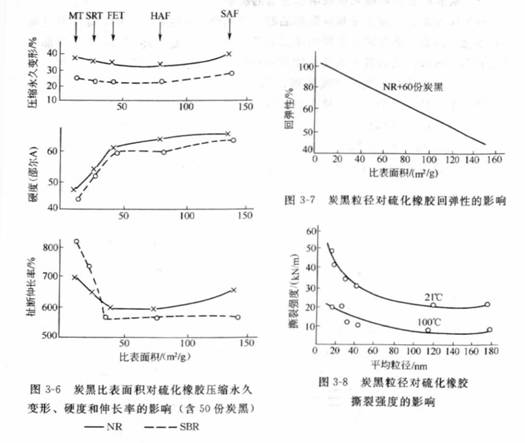
炭黑径粒对橡胶制品伸强度,撕裂强度,耐磨性都有决定性作用,由图3-6、图3-7和图3-8可见,粒径对其他性能的影响。粒径小,撕裂强度、定伸应力、硬度均提高,而弹性和伸长率下降,压缩永久变形变化很小。这是因为粒径小,比表面积大,使橡胶与炭黑间的界面积大,两者间相互作用产生的结合胶多。
炭黑结构的影响
炭黑的结构对定伸应力和硬度均有较大的影响。因为填料的存在就减少了紘化胶中弹性橡胶大分子的体积分数,结构高的炭黑包容胶多,就更大程度地减少* 了橡胶大分子的体积分数。结构对耐磨耗性只有在苛刻的磨耗条件下才表现出一定的改善作用。结构对其他性能也有一定的影响。
炭黑表面性质对硫化胶性能的影响
(1)炭黑粒子的表面形态的影响炭黑粒子表面的活性及结晶尺寸对补强• 用有一定的影响。例如,将ISAF在850〜1000°C加热,控制加热时间,这时疑黑粒子表面部分石墨化,而微晶尺寸增大,结果使炭黑的补强作用下降。
炭黑粒子的表面粗糙度对橡胶补强不利,因为橡胶大分子很难进人这些微孔。
原文日期 2012-09-26
结合橡胶的概念
结合橡胶也称为炭黑凝胶(bound rubber),是指炭黑混炼胶中不能被橡胶的良溶剂溶解的那部分橡胶。结合橡胶实质上是填料表面上吸附的橡胶,也就是填料与橡胶间的界面层中的橡胶。通常采用结合橡胶来衡量炭黑和橡胶之间相互作用能力的大小,结合橡胶多则补强性高,所以结合橡胶是衡量炭黑补强能力的
标尺。
核磁共振研究已证实,炭黑结合胶层的厚度大约为5.0nm,紧靠炭黑表面一层的厚度约为O.Snm左右,这部分是玻璃态的。在靠近橡胶母体这一面的呈亚玻璃态,厚度大约为4. 5mn。
结合胶的生成原因
结合胶的生成有两个原因,一是吸附在炭黑表面上的橡胶分子链与炭黑的表面基团结合,或者橡胶制品在加工过程中经过混炼和硫化产生大量橡胶自由基或离子与炭黑结合,发生化学吸附,这是生成结合胶的重要原因;二是炭黑粒子表面对橡胶大分子链那些吸附力大于溶解力的物理吸附。
影响结合橡胶的因素
结合橡胶是由于炭黑表面对橡胶的吸附产生的,所以任何影响这种吸附的因素均会影响结合橡胶的生成量,其主要影响因素如下。
炭黑比表面积的影响结合胶几乎与炭黑的比表面积成正比,随着炭黑比表面积的增大,结合橡胶增加。
混炼薄通次数的影响无然橡胶中炭黑用量为50份,薄通次数从0〜50次,结合胶约在10次时为最离,以后有些下降,约在30次后趋于平稳。50 份炭黑填充的氯丁橡胶、丁苯橡)^和丁基橡胶随薄通次数的变化如下:氣丁橡胶、丁苯橡胶结合胶随薄通次数增加而增加,大约到30次后趋于平衡。而丁基槺胶一开始就下降,也是约30次后趋于平衡。
温度的影响将混炼好的试样放在不同温度下保持一定时间后测结合胶量,随处理温度升高,结合胶量提高。与上述现象相反,混炼温度对结合胶的影响却是混炼温度越高则结合胶越少。
橡胶制品性质的影响结合胶量与橡胶的不饱和度和分子量有关,不饱和度髙、分子量大的橡胶,生成的结合胶多。
(5) 陈化时间的影响试验表明,混炼后随停放时间增加,结合胶量增加,
约一周后趋于平衡。
原文日期 2012-09-18
炭黑的粒径,结构和表面性质等性能对橡胶制品的加工性能有重要的影响,表现在混炼、压延、挤出和硫化各工艺过程中及混炼胶的流变性能上。
一、炭黑的结构与包容橡胶
1.包容胶的意义
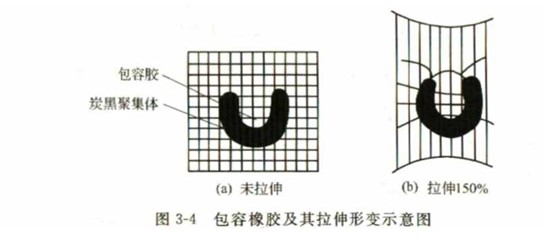
包容胶(bonded rubber)是在炭黑聚集体链枝状结构中屏蔽(包藏)的部分橡胶,又称为吸留橡胶,见示意图3-4。如图中C形代表炭黑聚集体的刚法体;交叉线代表橡胶;屏蔽在C形窝中的橡胶为包容胶,它的数量由炭黑的结构决定,结构高,包容胶多。包容胶的活动性受到极大的限制,所以在一些橡胶制品问题的处理中常把它看成是炭黑的一部分,当然这种看法不够准确。当剪切力增大^: 温度升高时这部分橡胶还有一定的橡胶大分子的活动性。
2.包容胶量的测算
Medalia根据炭黑聚集体的电镜观测、模型、计算等大量研究工作提出下列
经验公式。
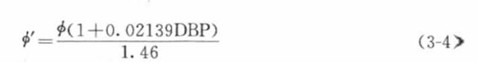
式中 Φ’——在胶料中炭黑加包容胶的体积分数;
Φ——在胶料中炭黑的体积分数;
DBP—炭黑的DBP吸油值,cm³/lOOg炭黑。
V=Φ’-Φ(3-5>
式中 V——包容胶的体积分数。
所以DBP吸油值越高,也就是炭黑聚集体结构度越高,即聚集体链枝越发达,则包容胶越多。
式(3-5)已获实际应用,但在计算填充炭黑胶的应力时,发现式(3-4) if-算的结果比实测值高,比例为1:0. 68,说明在这样的拉伸条件下,包容胶中的橡胶大分子还是有一定的活动性,Medalia公式有一定的局限性。
原文日期 2012-09-14
三、炭黑的性质
一般认为炭黑的粒径(或比表面积)、结构性和表面活性是炭黑的三大基;^ 性质,通常称为补强三要素。此外,炭黑还有许多物化性质,这些物化性质有^? 已列为常规质量控制,有的尚处在研究中。这些性质对橡胶补强效果及工艺性t巨有着重要的影响。
(一)炭黑的粒径或比表面积
1.炭黑的粒径及分布
炭黑的粒径是指构成炭黑聚集体中粒子的尺寸,单位常为nm。通常用平粒径来表示,炭黑工业常用的平均粒径有算术平均粒径和表面平均粒径两种。
算术平均粒径^;,是一种最常用的平均粒径。
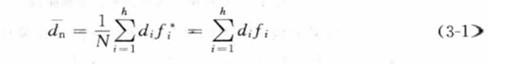
式中 N——测定粒子数;
fi- 一粒子频数,即样品中某一粒径或粒径范围内粒子出现的数目;
fi——粒子频率;
di——某一粒径或某一粒径范围的中间粒径;
h——组数。
表面平均直径&有时也称为几何平均直径,它的定义如下。

表面平均直径常大于算术平均直径,它与粒径分布宽窄有关,故可用Js/^ 的比值判断炭黑粒径的分散程度,比值越小,粒径分布越窄,反之则越宽。粒径分散程度对补强作用有一定影响,一般希望分布窄些好。
炭黑粒径总是呈现某种分布,其中粒度分布曲线中最有意义的是频率分布。作炭黑的粒度分布曲线,一般用电镜观察至少2000个粒子,然后分组作成分布曲线。图3-2是几种国产炭黑的粒径分布曲线。由图3-2可见,越细的填料分布往往越窄。
2.炭黑的比表面积
炭黑的比表面积是指单位质量或单位体积(真实体积)炭黑聚集体的总表面积,单位为m²,/g或m²/cm³。炭黑的表面积有外表面积(光滑表面)、内表面积(孔隙表面积)和总表面积(外表面积和内表面积之和)之分。表面积测定方法有电镜法、BET法(低温氮吸附法)、CTAB法(大分子吸附法)和碘吸附法等。CTAB法和电镜法测得数据表示外表面积。BET法测得数据表示总表面积。
原文日期 2012-09-12
二、炭黑的微观结构
在上一篇文章中,我们提到,炭黑是橡胶工业的主要补强剂。是应用于橡胶制品中的重要采莲,下面,我们介绍炭黑的围观结构。
炭黑的基本结构单元是聚集体,所谓微观结构是指炭黑聚集体(一次结构)内部的结构。对炭黑的微观结构人们作了大量的研究工作。沃伦首先使用X射线衍射方法研究了炭黑粒子内部结构,提出炭黑是由微小的平行排列的石
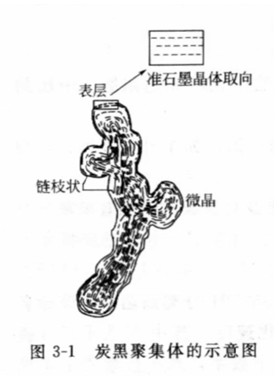
墨层构成。石墨层是由多个正六角形碳核构成,
碳核中各碳原子位于每边长为0. 142nm的正六角形的顶角上,在六边形平面上,碳原子按120°角以共价键与周围三个碳原子联结,碳的第四个价电子以形式与相邻层面碳原子联结。炭黑通常由几个(通常为3〜5个)层面平行排列组成准石墨微晶,见图3-1。
称炭黑是准石墨(类石墨)晶体,是因为炭黑不像石墨晶体那样排列整齐,且晶体中平行层面间距稍大于石墨晶体,层面间距C为0.70nm左右(石墨晶体的C为0.670mn, C值是两倍层面间距),各层面有不规则排列。结晶很不完整,晶体小,缺陷多,甚至有的炭黑中还有单个层面及无定形碳存在。成千上万个微晶基本上以同心方式排列熔合成近似球形的炭黑粒子,几个或多个粒子再熔合成聚集体。将炭黑在没有氧的情况下加热到1000°c以上,炭黑微晶尺寸会逐渐增加, 层面距离减小,即提高了微晶结构的规整性。当温度升高至2700°c时,炭黑则转变成石墨,称为炭黑的石墨化。
原文日期 2012-09-11
一、炭黑的品种及分类方法
炭黑是橡胶工业的主要补强剂。为适应橡胶工业的发展要求,人们开发了几十余种规格牌号。以前有的按制法分,也有按作用分,比较混乱。后来发展了ASTM-1765这种新的分类方法。这种方法的出现结束了以前分类混乱、缺乏科学表征炭黑的状况,但其缺点是没有反映出炭黑的结构度。炭黑的几种分类方法分述如下。
1.按制造方法分
(1)接触法炭黑它是把原料气燃烧的火焰同温度较低的收集面接触,使不完全燃烧产生的炭黑冷却并附着在收集面上,而后加以收集。这类接触法炭黑色互括槽法炭黑、滚筒法炭黑和圆盘法炭黑。槽法炭黑是以天然气为原料,通过特制的火嘴,使炭黑沉积在槽钢表面,才加以收集。因其原料主要以甲烷为主要成分的天然气,故又称为天然气槽法炭黑或瓦斯槽法炭黑。槽法炭黑转化率大约为5%。其特点是含氧量大(平均可达 3%),呈酸性,灰分较少(一般低于0.1%),现很少使用。
(2) 炉法炭黑这是炭黑的主要品种,采用气态烃、液态烃或气态烃和液态烃混合作为原料,供以适量的空气,在反应炉内高温下燃烧,生成的炭黑悬浮在烟气中,经冷却后收集。只使用气态烃原料,如天然气、油田伴生气或煤矿瓦斯生产的炭黑,称为气炉法。而只使用液态烃原料,如煤焦油系统或石油系统的油类生产的炭黑,称为油炉法。油炉法的转化率为40%〜75%,气炉法的转化率为28%〜37%。炉法炭黑的特点是含氧量少(约1%),呈碱性,灰分较多(一般为0.2%〜0.6%),这可能是由于水冷时水中矿物质带来的。
(3) 热裂法炭黑它是在已预热的反应炉(1200—1400℃)内,将天然气或乙炔气在隔绝空气条件下使其裂解而制得的炭黑。转化率30%〜47%,炭黑粒子粗大,补强性低,含氧量低(不到0.2%),含碳量达99% 以上。
(4) 新工艺炭黑第二代炭黑,由原炉法炭黑生产工艺改进。新工艺炭黑补强性比相应传统炭黑高一个等级。在比表面积和传统炭黑相同的条件下,橡胶制品耐磨性提高了 20%〜55%。新工艺炭黑的聚集体较均匀,分布较窄,着色强度比传统的高十几个单位,形态较开放,表面较光滑。N375、 N339、 N352、 N234、N299等均为新工艺炭黑。
2. 按作用分
(1) 硬质炭黑粒径在40nm以下,补强性高的炭黑,如超耐磨、中超耐磨、高耐磨炭黑等。
(2) 软质炭黑粒径在40nm以上,补强性低的炭黑,如半补强炭黑、热裂法炭黑等。
这种分类方法比较粗略,主要是根据炭黑的性质及对橡胶的补强效果来分类命名的。
3. 按ASTM标准分类
我国在20世纪80年代开始采用美国ASTM 1765-81分类命名法。该命名法由四位数码组成,第一个符号为>^或3,代表硫化速度。其中N表示正常硫化速度;而S表示橡胶制品硫化速度慢。N及S符号后有三个数字,第一位数表示炭黑的平均粒径范围;第二位和第三位数无明确意义,代表各系列中不同牌号间的区别。其粒径按电镜法测得的数据划分为10个范围,橡胶用炭黑粒径范围在11〜500nm之间。
表3-2中N330炭黑的硫化速度正常(也就是炉法生产的),平均粒径范围在26〜30nm内,它是这个系列中的典型炭黑;N347是这个系列中高结构的炭黑; N326是这个系列中的低结构炭黑;N339是这个系列中的新工艺炭黑。它们的共同特点是均有N3,后面两位数字表示该系列中不同的规格。
原文日期 2012-09-08
填充可起到增大橡胶制品体积、降低成本,改善加工工艺性能,如减少半成品收缩率、提高半成品表面平坦性、提髙硫化胶硬度及定伸应力等作用。传统最常用的填充剂主要是无机填料,如陶土、碳酸钙、滑石粉—、硅铝炭黑等。
当然,有些填充剂兼有补强和增容作用,两者难于绝对界定,都是以主导作用来定类的。
二、填料的分类
填料的品种繁多,分类方法不一。填料按不同方法分类如下。
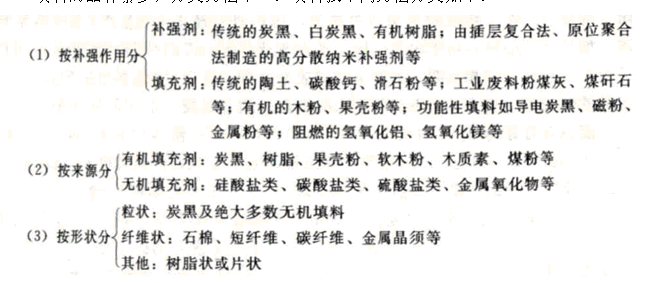
尽管填料的分类方法很多,但常常以起主导作用的方面作为依据。在本章将以这种分类方法来介绍常用的各种填料。三、补强与填充的发展历史
橡胶制品工业中填料的历史几乎和橡胶的历史一样长。在Spanish时代亚马逊河流域的印第安人就懂得在胶乳中加人黑粉,当时可能是为了防止光老化。后来制作胶丝时曾用滑石粉作隔离剂。在Hancock发明混炼机后,常在橡胶中加人陶土、碳酸钙等填料。1904年,S. C. Mote用炭黑使橡胶制品的强度提高到28. 7MPa,但当时并未引起足够的重视。在炭黑尚未成为有效补强剂前,人们用氧化锌作补强剂。一段时间后,人们才重视炭黑的补强作用,
世界公认我国是世界上生产炭黑最早的国家,18世纪传到国外。在1872年世界才实现工业规模的炭黑生产。第二次世界大战前槽黑占统治地位,20世纪50年代后用炉黑代替槽黑、灯烟炭黑。20世纪70年代在炉黑生产工艺基础上进行改进,又出现了新工艺炭黑,进一步满足了子午线轮胎的要求。目前,全球性轮胎业面临的主要问题是要求在保持良好耐磨性的同时,降低轮胎的滚动阻力和对干、湿路面具有较高抓着力。如何使炭黑适应这种要求,是炭黑工业面临的重要课题。鉴于此,国外正在发展绿色轮胎,新一代低滚动阻力炭黑的开发与应用也顺应着这一要求。
据统计,2000年我国炭黑企业约80家,全国炭黑产量为650kt。 1997年国外炭黑总产量为5959kt。
1939年首次生产了硅酸钙白炭黑,1950年发明了二氧化硅气相法白炭黑。
20世纪70〜80年代,无机填料的发展也很快,主要表现在粒径微细化、表面活性化、结构形状多样化三方面。从填料来源看对工业废料的综合利用加工制造填料发展也较快。
近十余年来,纳米材料已在许多科学领域引起了广泛的重视,成为材料科学研究的热点。除了传统的炭黑和白炭黑,国内外已经工业化生产了多种纳米賴体,如纳米碳酸钙、纳米氢氧化镁、纳米氧化锌等。人们对其在橡胶中的应用作了初步的研究,结果表明,即使不经过表面处理,它们对橡胶的增强效应也高乎普通的碳酸钙、陶土、滑石粉等微米级填料。随着橡胶工业的发展,对橡胶制品的综合性能也有着越来越高的要求,一些功能性的纳米粉体如纳米ZnO、 TiO" Mg(OH)₂、 Al(OH)₃、 Fe₃0₄等受到橡胶工业的重视。同炭黑相比,无机纳米粉体更不容易精细分散在橡胶基体中。因此,针对目前已有的纳米粉体,寻找经济、简单的纳米复合技术,强化纳米粉体在橡胶基体中的分散,进一步提高天机纳米粉体表面与橡胶间的界面结合,是一个非常重要的研究课题。新型的纳米增强技术如插层复合法、溶胶-凝胶法和原位聚合增强法有效地改善了填枓在橡胶中的分散,并且产生较好的增强效果,具有重要的应用价值和很好的, 展潜力。
原文日期 2012-09-06
第一节 概述
填料是橡胶制品工业的主要原料之一,本书将补强剂与填充剂统称为填料。填料翻赋予橡胶许多优异的性能。例如,大幅度提髙橡胶的力学性能,使非自补强橡浓具有使用价值,另外某些填料陚予橡胶磁性、导电性、阻燃性、彩色等功能性,使橡胶具有良好的加工性能,降低成本等。
炭黑是橡胶工业中最重要的补强性填料,炭黑耗量约占橡胶耗量的一半。许多无机填料来源于矿物,由于价格较低,因此它们的应用也比较广泛。在橡胶工:中它们的用量几乎达到了与炭黑相当的程度。特别是近年来无机填料表面改性: 类术的研究与应用、纳米填料、插层技术和原位聚合等新技术的出现,使无机填渐的应用提高到更高的水平。
填料性质对于填充聚合物体系的加工性能和成品性能具有决定性的影响。填料的性质包括一次结构的粒径、形态、表面活性等。填充橡胶的性能包括未硫化胶的加工性能和硫化胶的物理机械性能及动态力学性能等。
一、补强与填充的意义
补强是指能使橡胶的拉伸强度、撕裂强度及耐磨耗性同时获得明显提高的作用。目前使用的补强剂通常也使橡胶其他性能发生变化,如硬度和定伸应力提高,通常也会产生一些不良的影响,如弹性下降、滞后损失增大、压缩永久变形增大等。橡胶工业用的主要补强剂是炭黑和白炭黑。
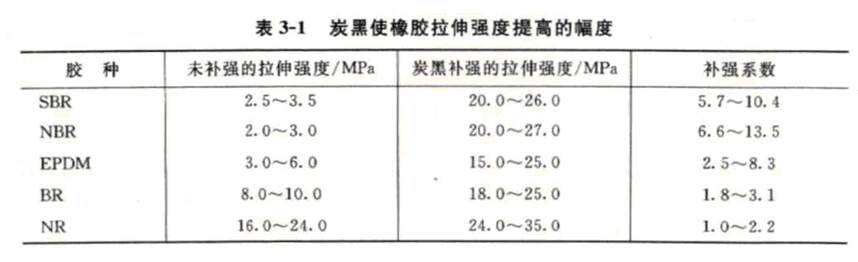
绝大多数橡胶制品都加有大量的填充剂。橡胶材料,尤其是大多数合成橡胶,本身的强度和耐磨耗性比较差,如果不经过补强剂的补强,难以制造出具有使用价值的橡胶制品。炭黑可以使合成橡胶的强度提高约10倍。炭黑对橡胶拉伸强度的提高幅度如表3-1所示。
原文日期 2012-09-05
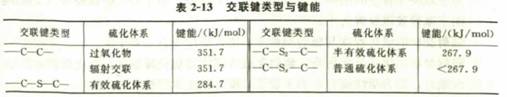
接上一章,从表2-13可以看出,多硫交联键的键能最低,碳-碳交联键的键能最高。而从图2-12看出,普通硫化体系即多硫交联键的强伸性能最髙,辐射硫化的强伸性能最低,即强伸性能的高低与键能的大小刚好相反,这种键能高而强度低的现象与交联键本身的化学特征及变形特性有关。当橡胶制品受到外力发生变形时,应力分布不均匀会导致应力集中。对于长且柔顺性好的交联键(如多硫交联键),容易在外力的作用下发生变形,使橡胶的大分子链来得及取向结晶,而且多硫交联键容易发生互换重排,提髙了硫化胶抵抗应力集中的能力。而对于键能较高的碳-碳交联键,要么交联键太短(如辐射交联),要么交联键的刚性太大,柔顺性差(如过氧化物硫化),使交联键的断裂伸长率低,橡胶的链段间可能来不及取向,交联键断裂,应力更集中,而且这些交联键往往不具有重新接起来的特点, 所以整体强度就比较低。
2.交联键类型对动态性能的影响
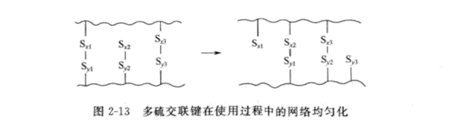
不同的交联键类型不仅对硫化胶的强度有影响,而且对动态疲劳性能有影响。硫化胶中的多硫交联键有利于提高硫化胶的疲劳性能。可能是在一定的温度和反复变形的应力作用下,多硫交联键的断裂和重排作用缓和了应力的缘故,如图2-13所示。
3.交联键类型对热性能的影响
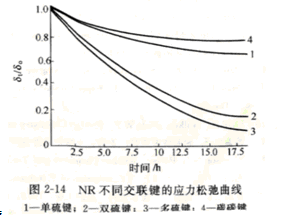
不同的交联键类型对热氧老化的稳定性不同,这主要与键能的高低有关。一C一C一的键能高,一键的键能低,因此DCP硫化的橡胶的耐热氧老化性能好。常用应力松弛速率常数K表示交联键的热氧老化稳定性, 天然橡胶不同硫化体系的应力松弛曲线如图2-14所示。
从图2-14可以看出,在含硫的硫化体系中,多硫交联键的应力松弛速度常数最大,即对热氧老化的稳定性最差,而以硫载体硫化的单硫交联键的热氧老化稳定些最好。
原文日期 2012-09-04
第八节硫化胶的结构与性能的关系
一般橡胶制品的性能决定于三个方面:橡胶本身的结构、交联密度和交联键的类型。这里主要讨论交联密度、交联键的类型对橡胶制品性能的影响。
一、交联密度对硫化胶性能的影响
理论和实践都表明:硫化胶的模量与交联密度成正比,因为随着交联密度的增加,橡胶分子链的运动受到的限制越来越多,因而产生一定变形所需要的力越大。其他性能如拉断伸长率、永久变形、蠕变、滞后损失都随着交联密度的增加而降低,而硬度、抗溶胀性能增加。交联密度对弹性的影响开始时随交联密度逐渐增加到一个峰值,随后下降。
硫化胶的性能与交联密度的关系如图2-11所示。
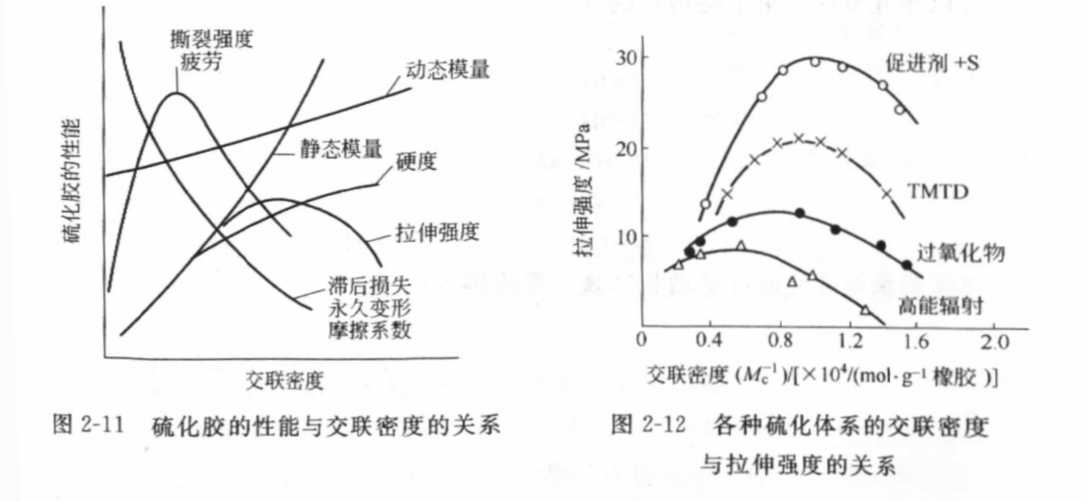
交联密度对橡胶制品拉伸强度的影响与对弹性的影响相似。即拉伸强度不仅与交联密度有关,还与分子链的运动、取向、诱导结晶有关,交联密度的过度增加如果妨碍了分子链的诱导取向结晶,拉伸强度反而会下降。不同硫化体系产生不同类型的交联键,其类型交联密度对拉伸强度的影响与对弹性的影响相似。即拉伸强度不仅与交联密度有关,还与分子链的运动、取向、诱导结晶有关,交联密度的过度增加如果妨碍了分子链的诱导取向结晶,拉伸强度反而会下降。不同硫化体系产生不同类型的交联键,其类型及交联密度与拉伸强度的关系见图2-12所示。
二、交联键的类型对硫化胶性能的影响
1.交联键类型对强度的影响
一般常见的交联键类型与键能的大小如表2-13所示。
原文日期 2012-09-03
1.酚醛树脂硫化
常用树脂来硫化iir。用树脂硫化时能形成稳定的—C—C一和一C一0—C 交联键,硫化胶具有良好的耐热性和低压缩永久变形性,如硫化胶在150x:下热老化120h,交联密度几乎没有变化,特别适合作胶囊使用,可提高耐热性和曲挠性。常用的树脂为酚醛树脂'如辛基酚醛树脂(Amberol ST 137)、叔丁基酚醛树脂(SP1045、 SP2402)等。用酚醛树脂硫化时,因为硫化速度慢,因此要求硫化温度要高,并使用活性剂卤化物。常用的活性剂为含卤聚合物和含结晶水的金属氯化物,如SnCl₂·2h₂0, FeCl,·6h₂0, ZnCl, • 1.5H₂O,它们能加速硫化反应,改善胶料性能。含卤聚合物硫化过程中放出氯化氢,与氣化锌作用生成氯化锌,也能加速橡胶的硫化。树脂的用量通常在10份左右。
2-醌类衍生物的硫化
用苯醌及其衍生物硫化的二烯类橡胶制品的耐热性好,但因成本高,未实现工业化,只用于丁基橡胶。常用的是对苯醌二肟(GMF)和二苯甲酰对苯醌二肟(DBGMF),配合时常用氧化铅(Pb₃0₄ )等作活化剂,硫化胶要获得最佳的老化性能必须加促进剂DM。
3.马来酰亚胺硫化体系
用马来酰亚胺(如间亚苯基双马来酰亚胺)硫化不饱和橡胶一般由DCP引发产生自由基,橡胶大分子自由基与马来酰亚胺发生双键的加成反应,使橡胶分子链间产生交联,反应可用促进剂DM提高交联速度。
原文日期 2012-09-02
金属氧化物硫化
金属氧化物硫化对氯丁橡胶、氯化丁基橡胶、氯磺化聚乙烯、氯醇、聚硫橡胶及羧基聚合物都具有重要意义,尤其是氯丁橡胶,常用金属氧化物硫化。氯丁橡胶硫化时,利用的是1,2-聚合产生的烯丙基氯结构,其硫化机理有两种。
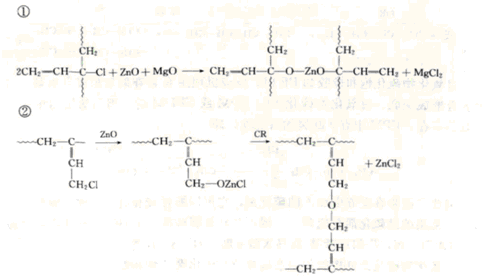
应该注意的是,氧化梓和氧化镁都能单独硫化氯丁橡胶。单用氧化锌时,硫化速度快,容易产生焦烧;单用氧化镁时'则硫化速度慢。两者并用最佳,最佳比例为ZnO: MgO=5 : 4,此时氧化锌的主要作用是硫化,并使胶料具有良好的耐热性,保证琉化的平坦性;氧化镁则主要是提高胶料的防焦性能'增加胶料的贮存安全性和可塑性,同时能吸收硫化过程中放出的hci和a₂。若要提高橡胶制品的耐热性,可提高氧化锌的用量(15〜20份),若要制备耐水胶枓,可用Pb₃0₄代替氧化锌和氧化镁,用量可高达20份。
硫调型氯丁橡胶中还要使用促进剂亚乙基硫豚(NA-22或ETU),它能提高GN型氯丁橡胶的生产安全性,并使硫化胶的物性和耐热性得到改善,一般用量为1份左右。
原文日期 2012-09-01
除了硫黄硫化体系外,还有一些非硫黄硫化体系既可用于不饱和橡胶的硫化,又可用于饱和橡胶的硫化,如过氧化物、金属氧化物、酚醛树脂、醌类衍生物、马来酰亚胺衍生物等。不饱和橡胶用非硫黄硫化体系硫化可以进一步改善胶料的耐热性'而完全饱和橡胶则必须用非硫黄硫化体系。
一、过氧化物硫化体系
1.应用范围
过氧化物不但能够硫化饱和的碳链橡胶如EPM,杂链橡胶如Q等,而且能够硫化不饱和橡胶,如NR、 BR、 NBR、 CR、 SBR等。用来生产各种橡胶制品,与硫黄硫化的硫化胶相比,过氧化物硫化胶的网络结构中的交联键为C—C键,键能高,热、化学稳定性高,具有优异的抗热氧老化性能,且无硫化返原现象,硫化胶的压缩永久变形低,但动态性能差。在静态密封或高温的静态密封制品中有广泛的应用;某些过氧化物有臭味,如DCP,使用时应注意。
2.常用的过氧化物硫化剂及助硫化剂
常用的过氧化物硫化剂为二烷基过氧化物、二醜基过氧化物和过氧酯等,能硫化大部分橡胶。选择过氧化物,一般需要从过氧化物的半衰期、挥发性、气味、酸碱性物质对它的影响以及加工的安全性、硫化胶的物理机械性能等多方面考虑。其中二垸基过氧化物获得广泛应用,如过氧化二异丙苯(DCP)适于160X:硫化,价格便宜'是目前使用最多的一种硫化剂;1,1-二叔丁基过氧基-3,3,5-三甲基环己烷(₃M),适于较低温度硫化。常用过氧化物硫化剂类型如表2-12所示。
3-过氧化物硫化机理
过氧化物的交联效率是指lmol的有机过氧化物使橡胶制品分子产生化学交联的物质的量(mol)。若lmol的过氧化物能产生lmol的橡胶交联键,交联效率为1。
过氧化物硫化是过氧化物在热或辐射作用下均裂产生自由基,如烷基过氧化物产生二个烷氧自由基,二酰基过氧化物产生两个酰氧自由基,过氧酯则产生一
个烷氧自由基和一个自由基。在橡胶制品热交联过程中,叔烷基和叔氧基可能进一步裂解产生烷基自由基。
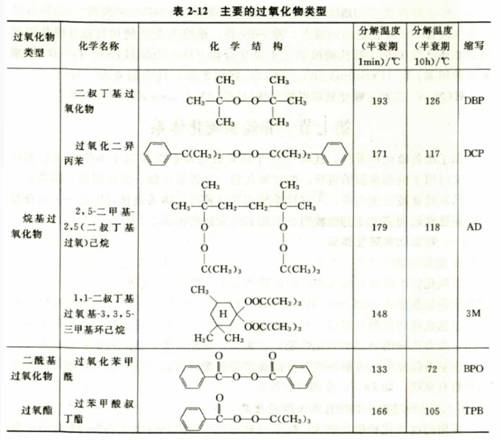
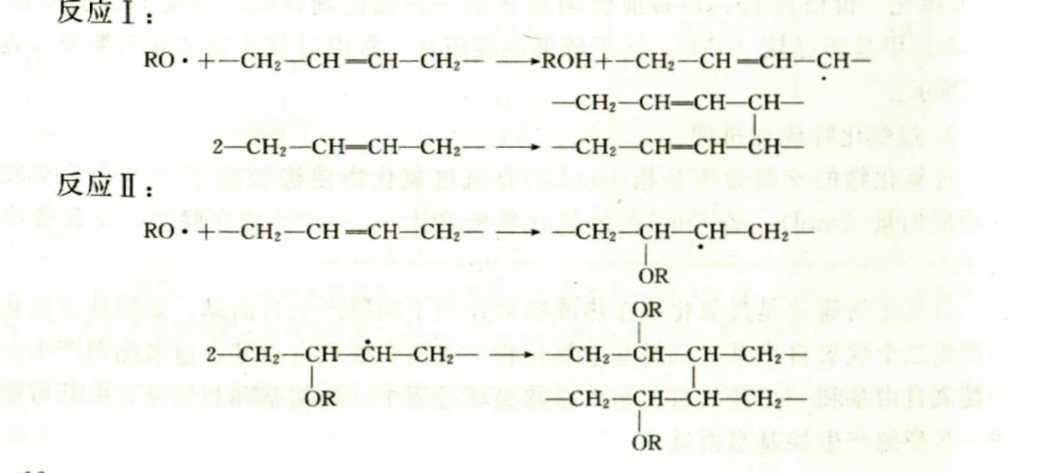
硫化不饱和橡胶时,分解产生的自由基可以夺取《-H,使之形成大分子自由基,然后自由基偶合,进一步形成交联键,如反应I;也可以与双键发生自由基
加成反应产生大分子自由基,并发生交联反应,如反应n。
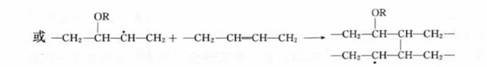
过氧化物硫化饱和橡胶如PE时,反应机理主要是夺取氢形成自由基,自由基偶合形成交联。过氧化物硫化PP、 EPM或EPDM时,因丙烯结构单元中侧甲基的存在,EPM中有;8断裂的可能性,即
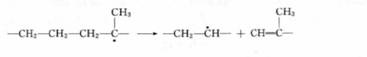
因此,经常在配方中加人助硫化剂,它可以縮短橡胶制品硫化时间,改善胶料的强伸性能。常用的助硫化剂有硫黄、三烯丙基异氪脲酸酯(TAK^、三烯丙基氰脲酸酯(TACK JV,iV'-间亚苯基-双马来酰亚胺(HVA-2)等。过氧化物硫化杂链橡胶如甲基珪橡胶与硫化聚乙烯相似。过氧化物除了可以硫化橡胶外,还可以交联塑料、聚氨酯等。
过氧化物硫化配合要点
过氧化物的用量随胶种不同而不同。对交联效率高的橡胶SBR (12.5)、 BR (10. 5), DCP的用量为1. 5〜2.0份;对NR (1.0), DCP的用量为2〜3份。
由于硬脂酸和酸性填料(如白炭黑、硬质陶土、槽法炭黑)等酸性物质和容易产生氢离子的物质,能使过氧化物产生离子分解而影响交联,所以应少用或不用。而加人少量碱性物质如三乙醇胺等,可以调节酸碱性,提高交联效率。
过氧化物硫化时,ZnO的作用是提高胶料的耐热性,而不是活化剂。硬脂酸的作用是提高ZnO在橡胶中的溶解度和分散性。
最常用的助硫化剂是硫黄,约0.3份左右,还有TAIC、 TAC、 HVA-2等。HVA-2的用量一般为0. 5~I. 0份。
硫化条件的确定
橡胶的过氧化物硫化温度应该参考过氧化物lmin半分解温度确定。在硫化过程中,过氧化物的分解速率取决于硫化温度。一般过了半衰期时间的6〜10 倍,过氧化物基本消耗尽,所以正硫化时间选取设定硫化温度下过氧化物半衰期时间的6~10倍。
原文日期 2012-08-31
五、平衡硫化体系
为克服不饱和的二烯类橡胶,尤其是天然橡胶制品CV硫化体系硫化返原的缺点,1977年,S.Woff用Si69 [双(三乙氧基甲硅垸基丙基)]四硫化物在与硫、促进剂等物质的量的比的条件下使硫化橡胶的交联密度处于动态常量状态,把硫化返原降低到最低程度或消除硫化返原现象,这种硫化体系称为平衡硫化体系(equilibrium cure, EC)。该体系在较长的硫化周期内,硫化的平坦性较好,交联密度基本维持稳定,具有优良的耐热老化性和耐疲劳性,特别适合大型、厚的橡胶制品的硫化。
Si69是具有偶联作用的硫化剂,高温下,不均匀裂解成由双(三乙氧基甲硅烷基丙基)二硫化物和双(三乙氧基甲硅烷基丙基)多硫化物组成的混合物'如图2-10所示。
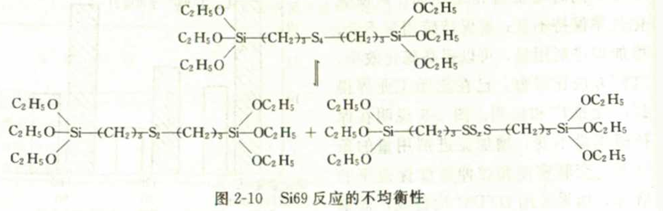
Si69是作为硫给予体参与橡胶制品的硫化反应,生成橡胶-橡胶桥键,所形成的交联键的化学结构与促进剂的类型有关,在NR/Si69/CZ (DM)硫化体系中' 主要生成二硫和多硫交联键;在NR/Si69/TMTD体系中则生成以单硫交联键为主的网络结构。
因为有Si69的硫化体系的交联速率常数比相应的硫黄硫化体系的低,所以Si69达到正硫化的速度比硫黄硫化慢,因此在S/Si69/促进剂等摩尔比组合的硫化体系中,因为硫的硫化返原而导致的交联密度的下降可以由Si69生成的新的多硫或双硫交联键补偿,从而使交联密度在硫化过程中保持不变,使硫化胶的物性处于稳定状态。
在有白炭黑填充的胶料中,Si69除了参与交联反应外,还与白炭黑偶联,产生填料-橡胶键,进一步改善了胶料的物理性能和工艺性能。
NR的CV硫化体系和平衡硫化体系的硫化返原率对比如表2-11所示。
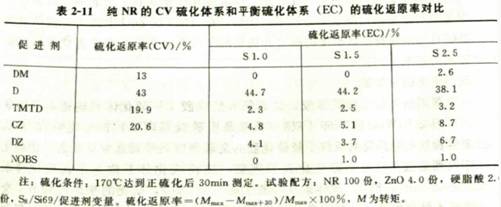
由表2-11可以看出,各种促进剂在天然橡胶中的抗硫化返原能力的顺序如下。
DM>NOBS>TMTD>DZ>CZ>D
为改善NR硫化返原的缺点,除Si69外,橡胶制品工业还是用其他抗硫化返原剂,如环己烷-1,6-二硫代硫酸钠二水合化合物(Durannk HTS) 、 1,3-双(柠糠酷亚胺甲基)苯(Perkalink-900)、 N,N’-间亚苯基双马来酰亚胺(HVA-2)及1,6-双(N,N’二苯并噻唑氨基甲酰二硫)己垸(Vulcuren KA-9188)等。
原文日期 2012-08-30
接上一章《橡胶制品生产_各种硫磺硫化体系》http://www.qiucen.com/xinwenzixun/2012/0829/1158.html
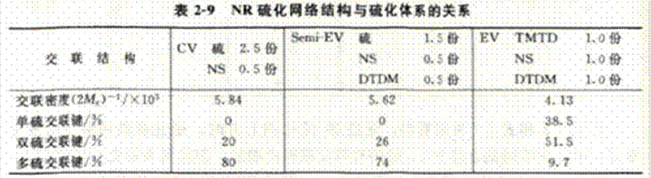
对天然橡胶硫化胶网络的分析可以清楚地说明硫化网络与硫化体系的关系,如表2-9所示。
四、高温快速硫化体系
随着橡胶制品工业生产的自动化、联动化,高温快速硫化体系被广泛采用,如注射硫化、电缆的硫化等。所谓髙温硫化是指在180〜240"下进行的硫化,一般硫化温度每升高10°C,硫化时间大约可縮短一半,生产效率大大提高。但硫化温度升高会使硫化胶的物理机械性能下降,这和高温硫化时交联密度的下降有关。温度高于160°C时,交联密度下降最为明显,所以硫化温度不是越髙越好, 采用多高的硫化温度要综合考虑。
1.高温硫化体系配合的原则
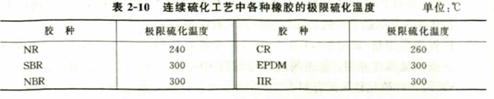
(1)选择耐热胶种为了减少或消除硫化胶的硫化返原现象,应该选择《键含量低的橡胶。各种橡胶制品的热稳定性不同,极限硫化溢度也不同,如表2-10所示。适用于高温快速硫化的胶种为EPDM、 I1R、 NBR、 SBR等。
(2) 采用有效或半有效硫化体系因为CV硫化体系中多硫交联键含量高,在高温下容易产生硫化返原现象,所以CV不适合于高温快速硫化体系。髙温快苤硫化体系多使用单硫和双硫键含量髙的有效EV和半有效SEV硫化体系,其S化胶的耐热氧老化性能好。一般使用髙促低硫和硫载体硫化配合,其中后者采弔DTDM最好,焦烧时间和硫化特性范围比较宽,容易满足加工要求。TMTDS为焦烧时间短且喷霜严重而使应用受到限制。虽然EV和SEV对髙温硫化的改果比CV好,但仍不够理想,仍无法彻底解决髙温硫化所产生的硫化返原现象B1抗屈挠性能差的缺点,应该寻找更好的方法。
(3) 硫化的特种配合为了保持高温下硫化胶的交联密度不变,可以采取增加硫用量、增加促进剂用量或两者同时都增加的方法.,但是,增加硫磺使用量会降低硫化效率,并使多硫交联键的含量增加;同时增加硫和促进剂,可使硫化效率保持不变;而保持硫用量不变,增加促进剂用量,可以提高硫化效率, 这种方法比较好,已在轮胎工业界得到广泛推广和应用。图2-9说明在保持硫用量不变,增加促进剂用量的条件下,交联密度和拉伸强度保持率的情况。如果采用DTDM代替硫,效果更好,在高温硫化条件下,可以获得像CV硫化胶一样优异的性能。合成橡胶琉化体系对温度的敏感
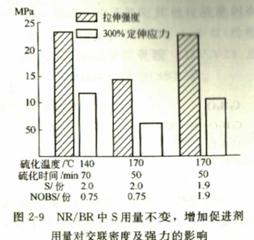
性比NR要低,因此NR和合成橡胶制品的并用显得格外重要,并用后的体系既保持了高温硫化时交联密度的稳定性,又保持了硫化胶的最佳物性,是橡胶制品采用髙温硫化、縮短硫化时间、提高生产效率的有效方法。
2.高温硫化的其他配合特点
高温硫化体系要求硫化速度快,焦烧倾向小,无喷霜现象,所以配合时最好采用耐热胶种及常量硫黄、高促进剂的办法。另外,对防焦、防老系统也都有较髙的要求。
为了提高硫化速度,须使用足量的硬脂酸以增加锌盐的溶解度,提髙体系的活化功能。
为防止髙温硫化时的热氧老化作用,保证硫化的平坦性,防老剂在高温琉化体系中是绝对必要的,但也不必过多。例如,在TMTD/ZnO中加人1份防老剂就能够有效地保持交联密度的稳定和硫化的平坦性,为防止发生焦烧可以在体系中加入防焦剂PVI。
原文日期 2012-08-29
橡胶制品生产_各种硫磺硫化体系
普通硫磺硫化
普通硫磺硫化体系是指二烯类橡胶的通常硫黄用量范围的硫化体系,可制得软质高弹性硫化胶。各种橡胶的CV体系如表2-5所示。
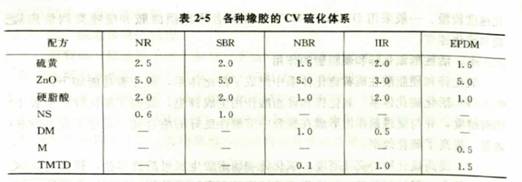
由于各种橡胶制品的结构如不饱和度、成分的不同,使得CV体系中硫的用量、散进剂的品种和用量都有差异。NR的不饱和度高,组成中的非橡胶成分对硫化*促进作用,因此促进剂用量少,硫化速度快。对不饱和度极低的IIR、 EPDM ,,应并用高效快速的促进剂如TMTD、 TRA、 ZDC等作主促进剂,噻唑类为副促进剂。
硫黄用量不变时,增加促进剂用量,硫化诱导期不变,但硫化速度提高,如图2-6所示。
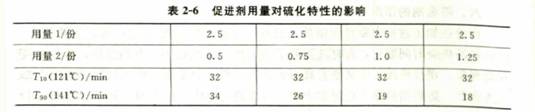
对天然橡胶的普通硫黄硫化体系(CV)—般促进剂的用量为0.5〜0.6份,硫袁用量为2. 5份。
普通硫黄硫化体系得到的硫化胶网络中70%以上是多硫交联键(一Sx— ), 具有较高的主链改性。硫化胶具有良好的初始疲劳性能,室温条件下具有优良的动静态性能,最大的缺点是不耐热氧老化,硫化胶不能在较高温度下长期使用。
二、有效硫化体系
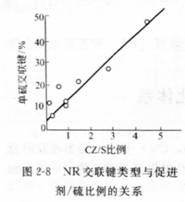
因为普通硫黄硫化体系得到的橡胶制品的硫化胶网络中多数是多硫交联键,因此硫在硫化反应中的交眹效率E低。实验证明,改变硫/促进剂的比例可以有效地提高硫黄在硫化反应中的交联效率,改善硫化胶的结构和产品的性能。如图2-8和表2-7 所示。
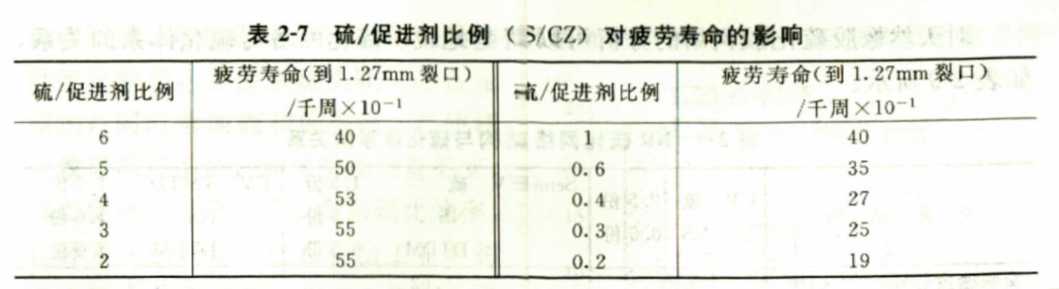
由图2-8和表2-7可以看出,促进剂'硫比例上升时,硫化胶的网络结构发生变化,单硫交联键的含量上升,硫的有效2联程度增加,但疲劳寿命先上升后下降。为提高硫在硫化过程中的交联效率,一般常采用的配合方法有两种。
(1) 高促、低硫配合提高促进剂月量(3〜5份),降低硫黄用量(0. 3〜0.5份)。
(2) 无硫配合即硫载体配合,如采用TMTD或DTDM (1.5〜2份)的配合。
以上两种配合得到的硫化胶网络中,单键和双键的含量占90%以上,网络
具有极少主链改性,这种硫化体系中流黄的利用率高,称为有效硫化体系(EV)。 EV硫化体系的硫化胶具有较高抗热氧老化性能,但起始动态疲劳性能差。常用于高温静态制品如密封制品、高温快速硫化体系。
三、半有效硫化体系
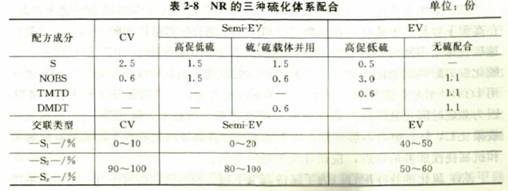
为了改善琉化胶的抗热氧老化和动态疲劳性能,发展了一种促进剂和硫黄的用量介于CV和EV之间的硫化体系,所得到的硫化胶既具有适量的多硫键,又有适量的单硫交联键,使其既具有轻好的动态性能,又有中等程度的耐热氧老化性能,这样的硫化体系称为半有效妩化体系(SEV),用于有一定的使用温度要求的动静态橡胶制品,一般采取的配合方式有两种:
促进剂用量/硫用量=1.0/1.0=1(或稍大于1);
与硫载体并用,促进剂用量与SEV中一致。NR的三种硫化体系配合如表2-8所示。
原文日期 2012-08-28
橡胶制品生产_有促进剂、活性剂的硫黄硫化
有促进剂的硫黄硫化体系是橡胶制品工业生产中应用最广泛的硫化体系。使用促进剂不仅大大地缩短了硫化时间,减少了硫黄用量,降低了硫化温度,节省了能耗,提高了硫黄利用率,而且橡胶的工艺性能和物理机械性能也显著提高。二次世界大战以前,促进剂主要以噻唑类为主,20世纪70年代,随着合成橡胶和炉法炭黑的发展、大型橡胶制品硫化技术及高温硫化的出现,人们发现了次磺酰胺类促进剂,它满足了新硫化条件的要求,现在其应用比例已经超过了噻唑类。
未来促进剂的发展方向是"一剂多能",即兼备硫化剂、活性剂、促进剂、防焦剂及对环境无污染的特点。
一、促进剂的分类
常用促进剂的分类方法有以下几种。
1.按促进剂的结构分类
按促进剂的化学结构?1分为八大类,即噻唑类(M、 DM),次磺酰胺类
(CZ、 NOBS, DZ)、秋兰姆类(TMTD、 TMTM)、硫脲类(NA-22)、 二硫代氨基甲酸盐类(ZDMC:、 ZDC)、醛胺类(H)、胍类(D)、黄原酸盐类(ZDO等。2.按pH值分类
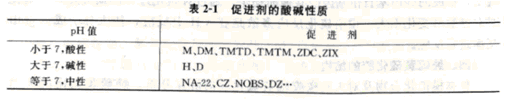
按照促进剂呈酸性、碱性或中性将促进剂分为酸性、碱性和中性促进剂。如
表2-1所示。
按促进速度分类
国际上习惯以促进剂M对NR的准超速硫化速度为标准来比较橡胶促进剂的硫化速度。比M快的属于超速或超超速级,比M慢的厲于慢速或中速级。
慢速级促进剂:H、 NA-22;
中速级促进剂:D;
准速级促进剂:M、 DM、 CZ、 DZ、 NOBS;
超速级促进剂:TMTD、 TMTM;
超超速级促进剂:ZDMC、 ZDC;
按A、 B、 N (酸碱性)+数字1、 2、 3、 4、 5 (速级)分类
日本科学家YUTAKA等提出以A、 B、 N加阿拉伯数字1、 2、 3、 4、 5的数码表示方法,使上面三种分类方法结合起来,能够更科学全面地表征促进剂的特性。其中A、 B、 N分别代表酸性、碱性和中性促进剂,1、 2、 3、 4、 5分别代表慢速级、中速级、准速级、超速级、超超速级促进剂。如A3为酸性准速级促进剂,典型的是M、 DM, B2为碱性中速级促进剂,典型的是D; A5是酸性超超速级促进剂,典型的是ZDM(:、 ZDC等,这种方法还可以很容易地表示出促进剂的并用体系。如A3B2B1表示酸碱并用以械性促进剂为亚辅助促进剂的并用体系。
原文日期 2012-08-27
无促进剂的硫黄硫化只在早期的硫化中使用,早已被淘汰。硫黄在橡胶中的缩解度大小视橡胶种类、温度不同而异。室温下,硫黄在NR和SBR中的溶解JE较大,而在BR、 NBR中的溶解度较小。随温度升高,硫黄在橡胶中的溶解度增加。温度降低以后,硫黄在橡胶中的溶解度达到过饱和状态,过量的硫黄会自动地扩散迁移到胶料的表面,重新结晶出来,形成一层类似霜状的粉末,橡胶工业中称为喷霜现象。某些配合剂如促进剂TMTD等也会产生喷霜现象,对成型、黏合工艺及产品外观与使用产生不良影响。为防止混炼胶喷霜,要合理设计配方,采用硫黄在低温下加入或采用不溶性硫黄等措施。
硫黄的品种
1.粉末硫黄
粉末硫黄是橡胶工业中主要使用的硫黄品种,在自然界中主要以硫八环的形式存在。粉末硫黄在混炼胶中容易喷霜,影响黏合性能。
2.不溶性硫黄
不溶性硫黄具有不溶于二硫化碳的性质,为硫的均聚物,又称聚合硫。其最大的优点是混炼胶不易喷霜,已经成为钢丝子午线轮胎及其他橡胶复合制品的首选硫化剂。但不溶性硫黄在热、化学物质(尤其是胺)的作用下容易转化为可溶性硫黄,给橡胶的加工带来喷霜的危险。而多数橡胶制品在加工成型过程中需要经过高温混炼、压延、挤出等工艺过程,因此不溶性硫黄的热、化学稳定性非常重要。
橡胶工业中使用的还有胶体硫黄和沉淀硫黄等。
二、硫黄的裂解和活性
硫在自然界中主要以8个硫形成一种皇冠状环,S₈分子中的每个琉原子通过以sp杂化轨道形成的共价键相互联结,S₈分子之间靠分子间作用力联系,因而熔点较低,不溶于水,溶于二硫化碳等溶剂中。119. 2°C下熔化为黄色的液体, 159°C下环断开变成开链,并且可以连成螺旋状长链,长链纠缠,黏度增高, 200°C链达到最长,继续升温到200°C以上,螺旋状长硫链开始断裂变短,变成短链分子。硫的化学性质活泼,可均裂,产生自由基;也可异裂,当遇到电负性小的原子可接受两个电子,成为S²-,当遇到电负性大的非金属时,可形成S²+、S⁶+而形成离子键。硫化时均裂和异裂都可能发生,决定于配合及硫化条件。
三、 不饱和橡胶分子链的反应活性
不饱和橡胶能够与硫黄发生反应是因为大分子链上的每个链节都有双键。双键的冗电子云分布在原子平面上下,可以看做电子源,能与缺电子试剂发生亲电的离子型加成反应或与自由基进行加成反应。具体的反应历程取决于硫黄的活化形式
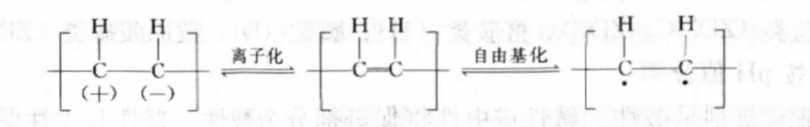
不饱和橡胶分子中,与双键相邻的碳原子上的氢即a-H的活性大,很容易脱出,形成的烯丙基自由基因因共振而稳定。通过对硫化过程的研究发现,硫化时双键数目变化不大,说明硫化反应多数是在a-H上反应,使大分子成为自由基而进行反应。
四、纯硫黄硫化胶的结构
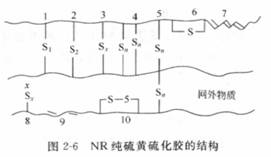
根据模拟化合物及对天然橡胶硫黄硫化胶的研究分析,纯硫黄硫化的天然橡胶硫化胶具有如图2-6所示的结构。
由图2-6可见,纯硫黄硫化的硫化胶网络结构中,硫黄的利用率太低,用交联效率参数E [形成lmol交联键所需要的平均硫黄原子的物质的量(mol)]表示。无促进剂的硫黄硫化体系,硫化初期E
为53左右。随着硫化时间的增加,结合硫的数量、交联密度、交联效率都增加, 多硫交联键变短。为缩短硫化时间,提高硫化胶性能,提高£:值,发展了有活性剂、促进剂的硫黄硫化体系。
原文日期 2012-08-26
(2)热硫化阶段图2-4中的be段,为硫化反应的交联阶段,逐渐产生网络结构,使橡胶制品的弹性模量和拉伸强度急剧上升。该段斜率的大小代表硫化反应
热硫化阶段图2-4中的be段,为硫化反应的交联阶段,逐渐产生网络结构,使橡胶的弹性模量和拉伸强度急剧上升。该段斜率的大小代表硫化反应速度的快慢,斜率越大,硫化反应速度越快,生产效率越高,硫化速度的快慢主要与促进剂的品种、用量和硫化温度有关,促进剂活性越高、用量越多、温度越高,硫化速度也越快。
(3)平坦硫化阶段图2-4中的cd段,这时,交联反应已基本完成,进人熟化阶段,发生交联键的短化、重排、裂解等反应,胶料的转矩曲线出现平坦区,这个阶段硫化胶的性能保持最佳。硫化平坦期的长短取决于胶料的配方,工艺上常作为选取正硫化时间的范围。
(4)过硫化阶段图2-4中d以后部分,相当于硫化反应中网构熟化以后, 进人过硫化期。过硫化可能有三种形式:第一种曲线继续上升,是由于过硫化阶段产生结构化作用所致,通常非硫黄硫化的丁苯胶、丁腈胶、氣丁胶和乙丙胶出现这种现象;第二种曲线下降,是过硫化阶段发生网构的裂解所致,如天然橡胶的普通硫黄硫化,在该阶段,NR硫化胶的交联密度和强力性能都下降;第三种曲线长时间保持平坦,如平衡硫化体系,通常硫黄硫化的合成橡胶平iU期都比较长。
二、硫化曲线及参数
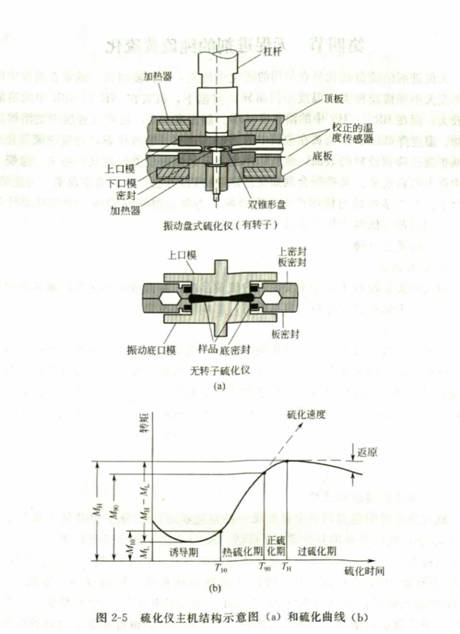
随着硫化的进行,胶料的交联密度逐渐增大,橡胶胶料模量增加,即产生相同的变形所需要的外力逐渐变大,根据这一原理,就可以追踪胶料的硫化反应过程。振动圆盘流变仪(ODR)是常用的测定硫化曲线的仪器,见图2-5 U)。在预热的模腔内,试样受热硫化,给其施加一个剪切形变,测试产生此形变所需的转矩随加热时间的变化,即得到硫化曲线,见图2-5 (b)。从硫化曲线上可以得到如下参数。
最小转矩Ml 。
最大转矩MH。
焦烧时间(T,。)又称诱导期,指胶料从加人到模具中受热开始到转矩为。所对应的时间。
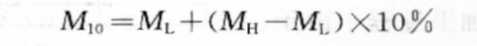
©理论正硫化时间(TH)胶料从加入模具中受热汗始到转矩达到最大值所需要的时间。
©工艺正硫化时间(T₉₀)胶料从加入模具中受热开始到转矩达到M₉。所需要的时间。
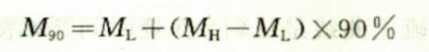
在硫化反应开始前,橡胶胶料必须具有充分的焦烧时间以便进行混炼、压延、挤出、成型及模压充模,因此诱导期对橡胶的加工安全性至关重要,是生产力B工过程中的一个重要参数。在热硫化阶段,硫化速率与交联键的生成速率基本一致,因此,由交联密度来确定正硫化是比较合理的,是现代各种硫化测量技术的理论基础。
理想的硫化曲线应满足以下条件:
1.硫化诱导期适当,保证生产加工的安全性;
2.硫化速度足够快,提高生产效率;
3.不易返原,硫化平坦期足够长,保证交联结构的稳定性。
要实现上述条件,必须选择正确的硫化条件和硫化体系,目前比较理想的是后效性的次磺酰胺类促进剂的硫化体系。
原文日期 2012-08-25
一、橡胶的硫化历程
硫化的化学反应历程
完整的硫黄硫化体系由硫化剂、活性剂、促进剂三部分组成。橡胶的硫化是一个多元化学反应,包括橡胶分子与硫化剂及其他配合剂之间的反应,但以硫黄的反应为主。一般说来,大多数含有促进剂的硫黄硫化的橡胶,大致经历如下的硫化反应历程。
第一阶段:诱导期,活性剂、促进剂、硫黄之间相互作用,生成带有多硫促进剂侧基的橡胶大分子。第二阶段:交联反应,带有多硫促进剂侧基的橡胶大分子与橡胶大分子之间发生交联反应,生成交联键。第三阶段:网络熟化阶段,交联键发生短化、重排、裂解、主链的改性,交联键趋于稳定。
宏观硫化历程
橡胶硫化的宏观反应历程可以从胶料的宏观性能随时间的变化反映出来。硫化历程可以用门尼焦烧和强力曲线相结合绘制的曲线表示,曲线分为四个阶段,如图2-4。
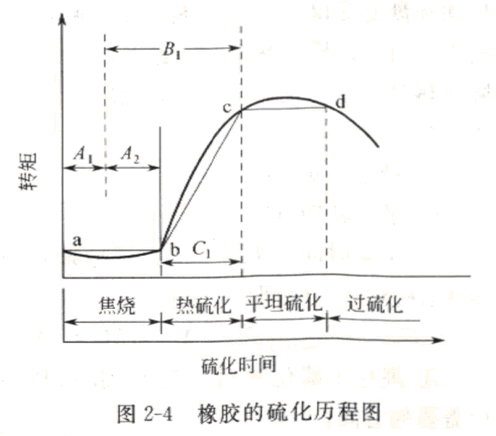
焦烧阶段图2-4中ab段, 是热硫化开始前的延迟作用时间,相当于硫化反应的诱导期,也称为焦烧时间。胶料的焦烧时间包括操作焦烧时间A,和剩余焦烧时间A₂。操作焦烧时间是指在橡胶的加工过程中由于混炼、压延、挤出等过程的热积累效应而消耗掉的焦烧时间。剩余焦烧时 间是指胶料在定型前尚能流动的时间,如模压则指胶料在模腔中加热时保持流动性的时间。操作焦烧时间和剩余焦烧时间之间并没有固定的界限,随胶料的操作和存放条件而定,一般硫化曲线是从剩余焦烧时间开始测得的。焦烧时间的长短关系到生产加工的安全性,确定配方时要保证有必要的焦烧时间,这主要取决于促进剂的品种和用量及操作工艺条件。
原文日期 2012-08-24
第二节交联密度的表征
硫化胶的交联结构对橡胶制品的物理性能和化学性能有着重要的影响,交联结构包括交联键的类型和交联密度。橡胶工业上常用的表征交联密度的参数有以下两种。
交联点间分子量Mc
交联点间分子量化就是两个相邻的交联点间链段的平均分子量。交联点间分子量与聚合物分子量的分布相似,也具有多分散性。交联点间分子量Mr越大,硫化程度越低,交联密度越小;反之,M.越小,硫化程度越高。
交联密度
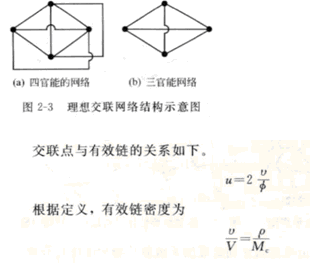
交联密度就是单位体积硫化胶内的交联点数目,它正比于单位体积内的有效链数目。理想的交联网络结构如图2-3所示。
设u为硫化胶样的交联点数目,v为有效链数目,Ø代表交联官能度,即一个交联点上连接的有效分子链数目,V代表该硫化胶的体积,则交联密度= u/V,有效链密度=u/v
式中,P为单位体积的质量即密度。对四官能度网络,"交联密度与有效链密度的关系为
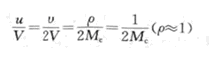
所以,硫化胶的交联密度经常用1/2Mc表示。
原文日期 2012-08-23
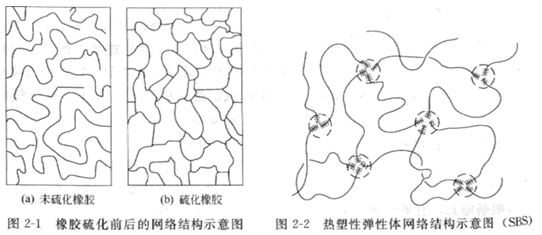
传统的弹性橡胶制品要具有优良的使用性能,应该进行硫化。硫化是指橡胶的线型大分子链通过化学交联作用而形成三维空间网状结构的化学变化过程。硫化后, 胶料的物理性能及其他性能都发生根本变化。硫化前后橡胶分子链的状态如图2-1所示。
硫化的本质就是化学交联,之所以称为硫化,是因为最初的交联是用硫黄交联得到的。1839年美国人Charles Goodyear用硫黄和橡胶混合加热得到硫化胶, 改变了橡胶制品原来受热后发黏、流动的弱点。直到今天,橡胶工业一直沿用这一术语。
20世纪60年代末和70年代初,热塑性弹性体(TPE)的出现和发展使橡胶交联的概念得到了进一步扩展,既可通过化学反应形成交联键,也可通过分子间物理作用如结晶、氢键或其他在硫化温度下可以解离的化学键如离子键等形成交联。高温下,交联键解开,热塑性弹性体表现为塑性;降低温度,物理交联键又可以重新生成,表现出硫化胶的综合性能。嵌段型SBS热塑性弹性体的网络结构如图2-2所示。
橡胶的硫化,经历了单纯由硫黄硫化到硫黄加无机氧化物的活化复合体系进而发展到硫黄,/无机氧化物/有机化合物的复合体系,形成了由硫化剂、活性剂、促进剂三部分组成的完整的硫化体系,硫化时间明显缩短,硫化效率和硫化胶性能显著提高。
用于橡胶硫化的其他硫化剂还有一氯化硫、过氧化物、硒、碲等元素及树脂硫化、醌肟硫化、辐射硫化等。尽管如此,由于硫黄价廉易得,资源广泛,得到的硫化胶性能好,仍在橡胶的硫化中占首要地位,而且经过100多年的研究发展,已经形成几个不同类型的硫黄硫化体系。橡胶硫化以后,结构和性能发生很大变化:①硫化胶由线形边转变为三维网状结构;②加热不再流动;、③不再溶于它的良溶剂中;4.模量和硬度提髙、5.力学性能提高;⑥耐老化性能和化学稳定性提髙;⑦介质性能可能下降。
所有这些都使硫化后的橡胶成为一种性能优良、应用广泛的工程材料。
原文日期 2012-08-22
二、分解过氧化氢物抗氧剂的作用机理
通过分解氧化过程中生成的橡胶大分子过氧化氢物ROOH,使之生成稳定的非活性物,能有效地抑制橡胶的自动催化氧化。具有这种作用的物质被称为分解过氧化氢物型抗氧剂,硫醇、硫代酯、二硫代氨基甲酸盐和亚磷酸酷等都是有效的过氧化氢物分解剂。由于它们只能在ROOH生成以后才能发挥作用,一般巧会单独使用,为此又把它们称作辅助抗氧剂。上述的酚、胺类抗氧剂则称作主抗氧剂。上述分解过氧化氢物类抗氧剂在橡胶工业应用主要是二氨基甲酸盐类。其分解过氧化氢的反应机理如下。
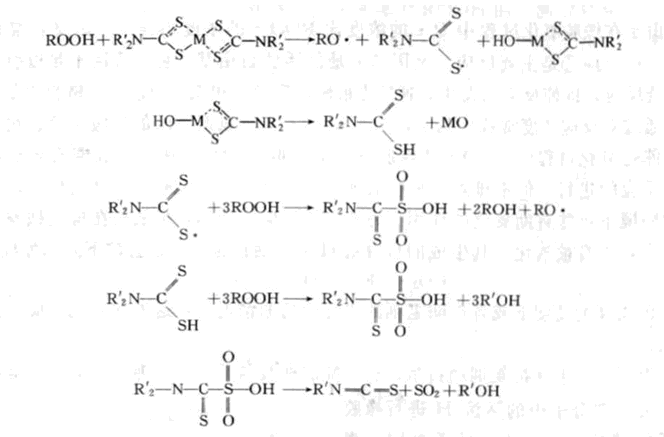
由此可见,lmol 二硫代氨基甲酸盐能分解7mol ROOH,足见效率之高。
三、抗氣剂的结构与防护效能的关系
1.自由基终止型抗氧剂
上述明确了酚、胺类化合物作为有效自由基终止型抗氧剂应具备的条件,是分子中要有易脱除的活泼H原子,并且A—H键的解离能要小于橡胶的R—H 键解离能,以确保它们与ROO •的反应概率大于与RH的反应概率。但是A—H键的解离能又不能太低,否则它们将易被氧化过早消耗掉而失去防护橡胶氧化的作用。另外它们脱H后生成的自由基A*或AOO*的活性也应很小,以防止这些自由基参与氧化链传递反应降低防护效能。酚、胺化合物能不能满足上述要求,关键取决于苯环取代基团的类型和空间位阻的大小。
(1)取代基的类型对芳胺类中的一元胺或二元胺来说,若取代基R是推电子基团(如垸基和垸氧基),容易脱氢,故抗氧化效能高,反之R是吸电子基团时抗氧老化效能低(见表4-2)。
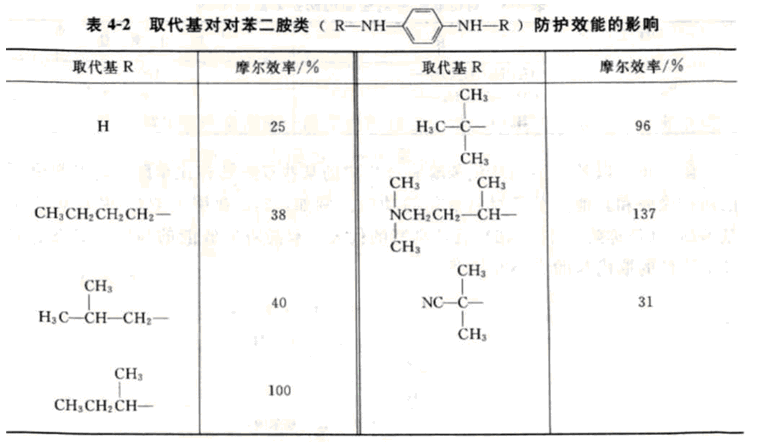
同理,酚类中的对烷基苯酚甲氧基等推电子基团,,取代基R是甲基、叔丁基、抗氧化效能也高,R若是硝基、羧基、卤基等吸电子基团,则抗氧老化效能差。
(2)取代基的空间位阻和位置取代基的体积大则空间位阻效应大,这使得抗氧剂自由基降低了受氧袭击发生反应的概率,有较高的稳定性,故抗氧老化效能高。如对苯二胺的抗氧老化效能是随一 C₄H₉异构体不同而变化的,正丁基、异丁基、仲丁基和叔丁基分别对应的抗氧化效率分别为0.38、 0.40、 1和0.96。显然,叔丁基和仲丁基表现出最好的抗氧老化性,异丁基次之,正丁基最差。
酚类抗氧剂共同的结构特征是在酚羟基的邻位有一个或两个较大的基团。研究三烷基苯酚的抗氧化效能发现,2,6-位具有空间位阻的酚具有最好的抗氧化效能,酚基邻位取代基的位阻越大,抗氧效率越高。2,6-二特丁基-4-甲基苯酚是橡胶工业最常用的抗氧剂之一。
通常将2,6-位上有叔丁基的三垸基苯酚称为受阻酚,如该取代基的体积小于叔丁基则称为部分受阻酚,部分受阻酚的抗氧化效能比受阻酚低。这种差异的出现是由于苯酚脱氢后所生成的苯氧自由基的稳定性被降低了,使它们易发生一些副反应,甚至还会发生引发橡胶大分子氧化反应的缘故。
原文日期 2012-08-21
橡胶的热氧化反应是按照自由基链式反应机理进行的,反应的活性中心是R •和ROO.,自动催化作用来源于ROOH的不断积累和分解。因此要想抑制氧化的进行可以采取两个方法,一是终止已经生成的活性自由基,使它不能进行链传递反应;二是分解不断生成的ROOH,防止它产生新的引发自由基。橡胶热氧老化的防护就是根据这两个原理进行的。
一、自由基终止型抗氣剂的作用机理
凡是能够捕捉自由基R*或ROO.,并与之结合生成稳定化合物和低活性自由基,以阻止链传递反应的进行,延缓橡胶老化的物质称为自由基终止型或链终止型抗氧剂。虽然有多种有机化合物可作为自由基终止抗氧剂使用,但最重要、最常用的是芳胺类化合物和酚类化合物。盼类化合物和芳香仲胺类化合物分子上分别带有一NH和一OH基团,与N和O相连的氢原子具有比髙分子碳链上原子高得多的活泼性,它易脱出来与大分子链自由基R •或ROO •相结合, 从而中断氧化链的传递,降低橡胶被氧化的速度。例如抗氧剂N-苯基-萘胺分子(常称防老剂A)与ROO.作用后,消灭了大分子链自由基ROO.,同时也生出一个N-苯基-a-萘胺自由基。
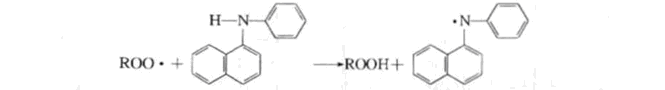
这个新自由基能否再引起自由基链式反应,取决于它的活性。活性高的新自由基,可以引起新的链式反应进行,活性低的新自由基,则只能与另一个活性链自由基结合,再次中断一个链式反应。一般说来,无论是胺自由基还是酚自由基,由于它们与苯环处于大共轭体系中,因而这些自由基比较稳定,它们的活性不足以引发链自由基反应,而只能终止链自由基。
应当指出的是某些叔胺化合物,虽不含一NH基团却也有抑制氧化的作用, 这是因为当它和大分子链自由基ROO •相遇时,会通过电子转移而使活性自由基终止。
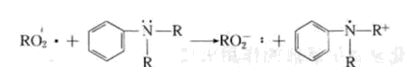
自由基终止型抗氧剂(以下用AH代表)能够以下列不同方式参与橡胶的自动催化氧化过程。
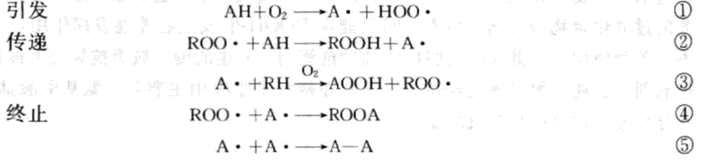
由于在橡胶氧化过程中R •的浓度比ROO*的浓度小得多,因此抗氧剂与ROO*的反应②是主要反应。又因A •是低活性自由基,它的活性不足以引发自由基链反应,即使反应③发生,速度也很慢,但八*可按反应©终止链自由基。
通过对反应速度常数的测定,发现R0O •与抗氧剂AH的反应速度远快于在自动催化氧化过程中ROO •从橡胶分子上夺取氢的反应速度,故能有效地抑制氧化反应的进行。但不排除一种抗氧剂在这种环境下主要起抗氧剂的作用,在另一种环境下可能有助氧化的作用。另外,如反应①所示,抗氧剂在抑制橡胶氧化过程中,本身被氧化,其生成的自由基H0₂ •活性很高,也会按下式引发橡胶。
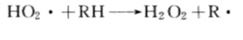
尤其在较高的温度下或者在防老剂的浓度较高的情况下,这种助氧化反应更容易发生。
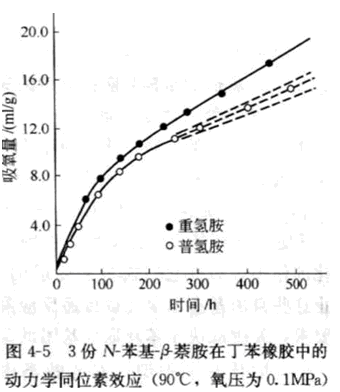
为了证明上述抗氧剂通过氢转移,抑制橡胶氧化反应机理的正确性,用重氢取代抗氧剂分子中的活泼H进行橡胶的氧化试验,观察动力学重氢同位素效应,实验结果如图4-5所示。重氢化抗氧剂的N—D和O—D官能团与ROO •的链终止反应速度低于普通抗氧剂的N—H和O — H与ROO •的反应速度,因此,在同样用量情况下,含重氢抗氧剂的橡胶氧化速度会大于含普通抗氧剂的氧化速度,图4-5中的同位素效应,用曲线恒速部分的氧化反应速率常数比值表示,KD/KH = 1.8±0.3。这充分说明酚、胺类抗氧剂通过氢转移使橡胶氧化动力学链终止的推理是正确的。
原文日期 2012-08-20
现代的橡胶加工技术取得了巨大进步。但作为配套行业的橡胶加工业,总会遇到许多新问题需要解决,总得不断发展。现代的发展主要是围绕着髙性能化、功能化、绿色化、自动化、节能等几个方面,简述如下。
(1)橡胶材料方面从1965年马来西亚实行标准橡胶计划,天然橡胶实现了比较科学先进的生产之后,出现的亟待解决的问题是天然胶乳制品的蛋白质过敏问题。表现出过敏症的达2.5%。研究表明过敏是由天然胶乳制品中残留的可抽出(可溶性)蛋白质引起的。目前世界上只有几个少数国家有低蛋白胶乳及制品生产,我国也研究出了符合美国食品与药品管理局质量标准(可溶性蛋白质量分数小于5OX10-6)的低蛋白胶乳。
20世纪SO年代茂金属催化技术用于工业,能合成出分子量分布和规整度可以调整、性能更好的弹性体。该技术容易实现髙级a-烯烃、非共轭二烯、苯乙烯、环烯烃等聚合。如用乙烯和a-辛烯共聚的EOC,因为辛烯的摩尔分数和分布可控,辛烯共聚,破坏丫聚乙烯的结晶区,形成结晶和非结晶共存的材料,制得了力学性能和加工性能良好平衡的系列聚合物,可用注射、挤出、吹塑方法加工,也可以用橡胶的加工方法制成弹性体。又如杜邦-道弹性体公司推出了 I3个茂金属乙丙橡胶mEPDM,其商品牌号为Nordel® IP。高效、节能、清洁的气相聚合乙丙(Nordel® MG)已于2002年问世。
由于溶聚丁苯性能好于乳聚丁苯,它逐步渗入轮胎业,用量已约占丁苯的70%。第三代溶聚丁苯运用集成橡胶的概念,通过分子设计和链结构优化组合,最大限度地提高了性能,成为现在合成橡胶的发展重点。采用稀土钕系催化剂制造的BR的加工性、物理性能和抗湿滑性优于其他催化体系BR。丁基胶出现了,显著地改善了加工性能的星形支化型IIR和星形支化型卤化的IIR。NBR的高性能化方面,有粉末丁腈和氢化丁腈等。热塑性弹性体以几倍于一般橡胶的增长率在增长。
炭黑作为补强剂已经有100年的历史了,虽然,纳米材料的尺寸范围为1~lOOnm,补强性的炭黑和一般的白炭黑一次结构部分落在这个范围里,但那时有从纳米角度来考虑。从20世纪90年代起,纳米技术的迅速发展,聚合物的增强,包括橡胶的补强又赋予了新的内涵,使得这个领域又进入了一个新发屡时期。传统的无机填料(白炭黑除外)尺寸都远大于纳米材料的范围,又加上它们的亲水性,虽然在表面改性方面曾取得相当的效果,但填料的结团问题还是没有得到根本的解决。纳米材料的比表面积很大,表面上的活性点自然也多,再加上由于粒子尺寸可能产生特殊的效应,使得纳米材料与橡胶的作用会更强。特别是原位生成纳米填料和插层技术的研究,既能获得纳米范围的尺寸,又可能解分
散问题。这样就有可能使橡胶的补强获得革命性的进展。仲胺类促进剂严生的亚硝胺致癌,可用伯胺结构和苄胺结构的促进剂代替,如用NS代替NOBS,如在绿色轮胎胶料中使用四苄基二硫化秋兰姆代替TMTD;用二苄基二硫代氢基甲酸锌代替PZ和EZ。莱茵化学公司开发了无硝胺发生的二硫代磷酸盐类促进剂并将其复配制剂,在维护环境方面起着良好作用。
抗返原剂和后硫化剂是一类新的硫化系统的助剂,如山西化工研究所的抗原剂Dl-268;还有当硫化返原时能生成碳一碳交联补充断裂的多硫键的1,3 -双(柠糠酰亚胺甲基)苯( Perkalink 900);具有抗返原的多功能的交联剂,1.6—双(N,N'苯并噻唑氨基甲酰二硫)一己烷(KA-9188)。后硫化剂既有抗返原功能又能在橡胶使用过程中保持良好动态性能的作用,如六亚甲基一1,6-_硫代硫酸钠二水化合物。
苯基萘胺类防老剂由于毒性退出历史舞台指日可待,对苯二胺类效能好,特别别是4020,应用广泛。抗抽出、低挥发、低扩散、长效防老剂的开发是重要课题,2,4,6一三(1,4-=甲基)戊基对苯二胺一1,3,5一三嗪(TAPDA)具有对苯二胺和三嗪两个官能团,抗静、动态氧及臭氧老化都好,不污染,比较好的防老剂。关于非污染抗臭氧防老剂多酚类如:拜耳公司环状缩醛化合物AFS,还有国产的998-1。关于“食品及卫生制品要求使用无毒、绿色、非污染防老剂”,有人认为生育酚APT和它的复合物可能更可靠。
现代配合剂发展的一个重要方向之一是一剂多能,即多功能化。达到这个目的可有两个途径。一个方法是把具有不同功能的官能团合成到一个化合物中,如N,)N'-双(2-苯并噻唑二硫代)呱嗪,具有防焦烧、促进和硫化功能,还可以提高耐热性。又如齐聚酯(不饱和聚酯),在炼胶是起增塑剂作用,硫化参加交联, 对橡胶制品有明显的增硬作用,还有增黏作用。另一个方法是复配,把具有不同作用的配合剂混合在一起。
现在人们越来越认识到节能、方便操作等的重要性。所以涌现了一批分散剂、均匀剂、塑解剂、润滑剂、脱模剂,它们的进一步开发研究也很受重视。
(2)橡胶工艺及设备方面橡胶加工工艺的进展有两方面。一方面是传统工艺过程及其设备的日臻完善;另一方面是非传统的新概念技术的开发。
炼胶、压延、挤出、成型和硫化是五个基本的工艺加工过程。现代设备、工装都取得了巨大的进步。现在混炼主要设备是密炼机,由于上、下辅机的配置和微机控制它已达到比较高的自动化水平。
从20世纪80年代以来,冷喂料挤出机成为了主流,热喂料挤出机使用在减少;抽真空冷喂料挤出机更胜一筹,它使挤出的半成品无气孔且密致,是第三代挤出机。螺杆是挤出机中的主要部件,目前销钉螺杆成为主流。
硫化介质方面,氮气作为硫化介质将进一步普及,据称氮气硫化可使胶囊寿命延长一倍,节约蒸汽80%,在硫化轮胎方面近十年来得到了广泛应用。轮胎的硫化设备,在国外高级子午线轮胎已有60%以上用液压硫化机。在模制品硫化机方面有抽真空平板硫化机、自动化程度高的推出自开模平板硫化机和介于普通平板硫化机与注射成型硫化机之间的传递式平板硫化机。有了胶带连续硫化机,在连续硫化和反应注射成型方面都有新的进展。出现了大批优秀的有限元软件,能比较符合实际地仿真出制品硫化过程中的温度场。不仅能制定更合理的硫化条件而且可实现智能控制。
在非传统的新概念技术方面具有代表性的是轮胎的全自动化生产,世界上几家大型轮胎公司都在研发,例如米其林的C3M (command + control + com¬munication &. manufacture)技术。该技术的要点是:①连续低温炼胶;②直接挤出橡胶组件;③成型鼓上编织/缠绕骨架层;④预硫化环状胎面;⑤轮胎电热硫化。新概念的关键的设备是特种的编织机和挤出机。以成型鼓为核心合理配置特种编织机组,环绕成型鼓编织无接头环形胎体帘布层和带束层,并环绕成型鼓缠绕钢丝得到钢丝圈。挤出机组连续低温(90°C以下)混炼胶料, 挤出胎侧、三角胶条以及其他的橡胶组件,各橡胶组件不经过冷却/停放, 也不要再加工和预配置,就直接送到成型鼓上一次性完成轮胎成型。在成型过程中成型鼓一直处于加热状态,胎胚在成型的同时被预硫化从而达到预定型。新概念轮胎制造技术具有节约投资、占地面积少、生产成本低和生产效率高的特点。
原文日期 2012-08-19
合成橡胶的历史一般的认为是从1879年布恰尔达特在试验室第一次将异戊二烯变成了类似橡胶的弹性物开始的。20世纪30年代实现了乳液聚合的丁苯、丁腈、氯丁几种橡胶的工业。20世纪50年代 Zeigler发明了定向聚合立体规整橡胶,出现了如乙丙、顺丁、异戊等橡胶。1965〜1973年间出现了热塑性弹性体,是橡胶领域分子设计成功的一种尝试,是近代橡胶的新突破。
固特异发明的纯硫黄硫化,因为硫黄多.时间长,性能低。1844年在固特异的专利中添加碱式碳酸铅作为无机促进剂,开辟了半个世纪的无机促进剂时代。1906年发现苯胺促进剂比无机促进剂好,从此,进入有机促进剂的时代。20世纪20年代发明了促进剂D和噻唑类的促进剂M,肯定了氧化锌对大多数有机促进剂有活化作用,这是一个划时代的成果。1931年拜耳公司制成次磺酰胺促进剂,解决合成橡胶和炉黑加工安全性问题。
橡胶成为商品之后HoFMAN首先研究了老化问题并于1861年提出老化和吸轼有关。1865年Spiller和Miller提出相同看法。1922年,Mourea提出自动催化氧化的概念,此后才统一了氧老化的学说。到了 1930〜1935年间就有了近代防老剂的出现。1953年,Criegee提出臭氧老化机理。
橡胶的补强填充问题,20世纪初S.C.mote化首次发现了炭黑可以明显提高橡胶的强度,从此找到了补强的有效途径。世界公认炭黑是中国人发明的,早在3000年前的殷朝甲骨文就是使用烟灰制造成的墨汁写成的,那时不叫炭黑叫“炱”。此技术传人外国,1872年美国建立了Carbon Black公司,生产槽黑。
1943年出现了油炉法炭黑,炉黑成为了橡胶补强的主角。20世纪70年代更好的新工艺炭黑问世,称为第三代炭黑。
炭黑用于橡胶后,由于工艺上遇到问题,于是人们在橡胶工业初期使用蜡、沥青等软化剂便于混炼的基础上扩大使用松焦油、锭子油和机油等软化剂。20世纪30~40年代后,适应合成橡胶的需要出现了石油类软化剂以及其他类增塑剂。
我国的橡胶工业是从1915年广州建立第一个橡胶厂——广州兄弟创制树胶公司开始的,20世纪20年代建立了正泰和大中华橡胶厂,20世纪30年代山东、辽宁、天津陆续建立了橡胶厂。
我国有海南、云南、两广等地域适于种植天然橡胶,并于1904年在雷州半岛开始种植,20世纪50年代初成功地打破了国际上公认北纬17度北是“橡胶种植地禁区”的结论。在北纬18。~24。的广西等地大面积种植了橡胶。我国是天然橡胶重要生产国之一。
原文日期 2012-08-17
1.早期的历史
考古发现南美洲印第安人早在1000多年前就知道使用天然胶乳制造器具等橡胶制品. 人们对洪都拉斯发掘出来的橡胶球进行考证,可以将人类使用橡胶的历史追溯到11世纪。当地有一种树割破皮就会流出浆液,用此浆液可以制造器具.当地人叫这种树为流泪的树.即"卡乌-丘克(Cahuchu)又因为人们发现橡胶能擦去铅笔的字迹,所以取英文名“rubber”。
哥伦布在1493〜1496年第二次航行时看到海地人玩的球能从地上弹跳起来, 才知道这球是用树上流出来的浆液制成的.这时欧洲人才第一次认识到了橡胶这种物质。作为科学文献记载橡胶的是法国人Condamine,I735年他参加巴黎科学院赴南美的子午线考察队,在那住了 8年,详实记述了橡胶的资料,收集了样品并寄回巴黎。1747年法国工程师C.F.Fresneau在圭亚那森林屮考察了橡胶树并致信Condamine.这些信件于1751年在法国科学院宣读,使欧洲人进一步思考橡胶制品的利用问题。
因为胶乳不能运冋欧洲,1823年马凯尔建立了用苯溶解橡胶制造雨衣的橡胶厂,人们认为这就是橡胶工业的起点。
由于韩可克在1826年发明了双辊炼胶机,1839年关国人固特异发明硫化. 这两项发明很快用于生产,使橡胶的应用得到了突破性的进展,奠定了橡胶加工业的基础。到了 19世纪中叶,橡胶工业在英国已经初具规模,其耗胶量达1800 多吨。1888年兽医Dunlop发明了充气轮胎,次年建立了充气轮胎厂,于是约有大部分的橡胶用于轮胎,这一发明使橡胶的应用得到了起飞,同时,也促进了其他橡胶制品的发展。
19世纪中叶,工业遥遥领先的英国已经建立了相当规模的橡胶工业。野生的天然橡胶供不应求,丁是英国拟定了广人工种植天然橡胶的计划。1876年英国人从巴西私运了 7万颗种子,在英国的皇家植物园试种成功之后, 将树苗移植当时的英属锡兰,后又发展到马来西亚、新加坡、印尼等东南亚地区的种植,开始了橡胶种植的时代。
原文日期 2012-08-16
1.配合
天然橡胶具有广泛的配合适应性,许多配合剂都能用于NR。NR必要的配合体系是硫化系统,实际工程上一般都要用的体系还有老化防护体系、补强填充体系和操作体系。有时尚需特种配合休系,如阻燃、发泡、黏合、磁性、导电、高绝缘、着色、透明、大密度、小密度等。NR最常用的硫化体系是硫黄硫化系统,其中包括:硫黄、促进剂、活性剂。常用的促进剂有噻唑类的等。活性剂多用氧化锌和硬脂酸。过氧化物、马来酰亚胺、酚醛树脂等也都能硫化NR。防老剂主要有胺类,如4020等对苯二胺类; 非污染酚类,如2246等。补强填充休系可以不用,有好的自补强性,但为更进一步提高力学性能,改善加工性能和降低成本,一般使用补强剂。补强剂主要是炭黑和白炭黑,也有用补强树脂及甲基丙烯酸盐类补强的。填充剂常用的有碳酸钙、陶土、滑石粉等;有机的如木粉、果壳粉:工业废料如粉煤灰等。操作助剂有石油系的环烷油、芳香油、石蜡。还有煤焦油、松焦油、古马隆等。
2.加工
NR具有最好的综合加工性能,应用范围广,可以用于制造各种橡胶制品,就是说对加工设备、加工条件有比宽范围的适应性。
(1)塑炼 NR中除广恒黏胶、低黏胶外,均需塑炼。通用天然橡胶门尼黏度比较髙,1号烟片的门尼黏度在90〜120之间。必需通过塑炼取得适当的可塑性, 方能进人混炼阶段。NR易取得可塑性,使用塑解剂效果明显,高、低温塑炼均可,开炼时辊温,为45〜55℃,密炼排料温度为140〜160℃,螺杆挤出连续塑炼时排料温度约180℃。 NR易发生过炼,应予注意。
(2)混炼 天然橡胶易吃料.对多数配合剂的湿润性比较好,配合剂分散比较好。开炼、密炼均可。混炼过程中不会像某些合成橡胶制品那样出现粘辊、掉辊、出兜、裂边、压散等毛病,混炼操作比较容易。通常的加药顺序:生胶—小药—补强填充剂―增塑剂一硫化剂一薄通下片。
(3)压延挤出 NR易于压延挤出,胶料的收縮率低,橡胶制品半成品的尺寸、形状稳定性好,表面光滑。胶料的黏着性好,帘布、帆布的擦胶、贴胶时,半成品的质量易于得到保证。
(4)硫化 NR具有良好的硫化特性:模具硫化、直接蒸汽硫化、热空气硫化等均可;硫化参数易于调控,如硫化的诱导期、硫化速率易于调控等;硫化操作容易,胶料流动性好,黏着性好。不仅模制品质量好,且出模容易而利索。适宜的硫化温度是143℃。 一般不超过160℃。如果溫温度再高,则硫化的时间要短。NR易发生返原,应予注意。
原文日期 2012-08-16
使用胶乳制造天然橡胶时会有部分非橡胶烃成分残留在固体天然橡胶中,一般的固体天然橡胶中非橡胶烃占5%~8%,见表1-2。橡胶烃占92%~95%。鲜胶乳中含有两种蛋内质,a蛋白和橡胶蛋白。蛋白质易吸潮,发霉,使电绝缘性下降,增加生热性,使某些接触它的人过敏;蛋白质分解产物促进硫化、迟延老化;颗粒状的蛋白质有增强作用。丙酮抽出物是指NT中能溶于丙酮的那部分非橡胶烃成分,主要有类脂和它的分解产物构成的。新鲜胶乳中的类脂主要由脂肪、蜡、甾醇、甾醇脂和磷脂构成。胶乳加氨后类脂中的某些成分分解产生硬脂酸、油酸等脂肪酸,故天然橡胶的非橡胶烃中除前述胶乳所含的非橡胶经外,还有脂肪酸。某些内酮抽出物在混炼时起分散作用,硫化时起促进作用.使用时起防老作用。在此,特别需耍指出的是磷脂足不溶于丙酮的.所以它不属于内酮抽出物,它的分解产物有胆碱.能促进硫化。灰分中主要有磷酸钙和磷酸镁,还有少量的会促进橡胶老化的铁、铜、锰等变价金属化合物,对于它们要限制含暈。如美国标准胶就规定了铜含量低于0.00082%,锰含量低于0.0010%。
非橡胶烃成分
成分名称
含量/%
成分名称
含量
蛋白质
2.0—3.0
灰分
0. 2~0. 5
内酮抽出物
1. 5~1 5
水分
0. 3〜1 .0
原文日期 2012-08-15
(1)门尼黏度 用门尼黏度计测量的是橡胶的本体黏度,原理是将胶料填充在黏度计的模腔和转子之间,合模,在一定温度下(一般100℃)预热,令转子转动一定时间(一般4min)时测得的转矩值。该值越大,表明胶料的黏度越大,常用ML(1+4)100℃表示
(2)门尼焦烧 这是个表明胶料焦烧时间的指标,通常是在120℃下测定(加有硫化体系配合剂)从最低点起,上升5个门尼值(根据需要也可以取別的上升数值)的时间。这个时间越长表明胶料越不容易发生焦烧,加工越安全。
(3)可塑度 有几种测定方法,常用的是威氏塑性计和快速塑性计。威氏可 塑度是将未硫化的圆柱形橡胶样品以規定的压力压缩在两个平板之间,在一定温度下经过一定时间后,解除外力,将其恢复一定的时间后,测定高度。以不能恢复的高度为分子,以原高度与负荷压缩下高度之和为分母的比值表示,值越大,可塑度越大。
(4)拉伸强度 取规定的哑铃形试样在规定的条件下,通常以500mm/min 的速度拉伸到断裂,以未拉伸时原始,面计算单位面积上所受的力.以MPa表示。
(5)拉断伸长率 拉伸强度试样拉伸时,试样被拉伸了的长度(不包括原来的长度)和原工作长度之比,以%表示.
(6)定伸应力 拉伸强度测试中的试样工作长度部分拉伸到给定伸长率时,以原始面积计算的单位面积的力为该伸长率下的定伸应力。如10%或300%定伸应力等,定伸应力越高,表明变形需要的力越大。
(7)硬度 是以邵尔硬度计測试,以測针压人被测样品的深度的大小来表示的。压入深度越深,硬度越小;越浅,硬度越大,以邵尔A的度表示。
(8)磨耗 有几种实验方法,常用的有阿克隆磨耗,原理是将规定的轮形试样(或条形试样牢固粘在轮子上)与規定的砂轮对磨1.6KM计算试样磨掉的体积,以CM3/1.61KM表示.还有磨耗指数表示法,即以参比胶料的磨耗量为分子.以试验胶料的磨耗量为分母,比值用%表示,越大表明越耐磨。
(9)疲劳寿命 常用在一定的周期性动态负荷作用下使试样周期变形,材料或制品出现裂纹或断裂的时间,用周期数表示,当然还有別的表示方法。
(10)抗湿滑性 表明橡胶制品在有水或湿的路面上抓着力,抗湿滑性不好, 易打滑,如果是轮胎,则不易刹住车;如果是鞋底,容易使人滑倒。
原文日期 2012-08-15
短纤维已成功应用于多种橡胶制品中。
(1)胶管 主要用于制造耐中低压胶管,例如农田和园艺灌溉胶管,汽车中低压油管,一般水管等
(2)胶带 三角带压缩层中使用5-20份短纤维可明显提高三角带的橫向刚度和纵向挠性,提髙侧向摩擦力和传动效率。在表面层中可增大胶带与槽轮的摩擦力,降低噪声,减少磨损。
(3)轮胎 短纤维提高胎面胶的耐磨耗、耐刺穿、耐撕裂性的特点在工程胎胎面应用很有意义,胎面胶中掺2.5份就明显地表现出其优越性。
(4)其他应用短纤维增强橡胶制品如密封件、印刷胶辊的覆盖胶、吸减震器、汽车用抗冲击柔性盘和离合器、橡胶筛网、中空圆形船坞和护舷、汽车仪沒盘、矿工帽等。
原文日期 2012-08-14
天然橡胶植物:
天然橡胶是从植物中获取的,地球上能合成橡胶的植物有许多种,其中主要的一种是赫亚微系三页橡胶树(巴西橡胶树),近年来改良的银菊进入了使用阶段,此外,还产生返-1,4-聚异戊二烯的杜仲树,杜仲树和国外的固塔波胶是一样的。三叶橡胶是高达的乔木,叶三个为一支,由此而得名。全数都有胶乳关,干皮中最多,所以从树干割胶,破其乳管,收集流出的乳胶,就是执照固体NR的原料。
天然橡胶的制造:
原材料:新鲜乳胶,是好的原材料;杂胶,是等级低些的原料,杂胶包括胶杯凝胶,自凝胶,胶线,皮屑胶,胶泥,浮渣,制造烟片的碎片等。
制造工艺:新鲜乳胶是制造高等级标准胶,烟片,白皱片等的原材料,它们的执照步骤都有:稀释,过滤,除杂质,凝固,除水,干燥,分级包装等过程。但不同的品种,工艺不同。如烟片用烟熏的办法干燥,标准胶用造粒的办法干燥。杂胶用于制造质量比较低的标准胶,杂绉片。
原文日期 2012-08-13
现在又许多种橡胶,按不同的分类方法,就有不同的类别,目前主要采用来源和用途和化学结构的分类方法。
来源用途分类:
天然橡胶;
合成橡胶:
1.通用橡胶:丁苯橡胶,顺丁橡胶,异戊橡胶,丁腈橡胶,氯丁橡胶,丁基橡胶,乙丙橡胶;
2.特种橡胶:氟橡胶,丙烯酸酯橡胶,氯磺化聚乙烯,氯化聚乙烯,乙烯丙烯酸甲酯,硅橡胶,率氨基甲酸酯橡胶,聚醚橡胶,聚硫橡胶按化学结构分:
一:碳链橡胶:
1.不饱和非极性:NR,SBR,BR,IR
2.不饱和极性:NBR,CR
3.饱和非极性:EPM,EPDM,IIR
4.饱和极性:FPM.ACM,ANM,CSM,CPE,AEM
二:杂链橡胶:Q,AU,EU,CO,ECO,GPO,GPO,T.
如果按生胶形态分还可以分为固体块状,粉末状,粘稠液体状,胶乳四种形式。
按交联方式分为传统热硫化橡胶和热塑性弹性体。
当然,上述品种中,还因门尼粘度,共聚物中单体含量,聚合方法,键和结构不同,是否污染,充油,充炭黑,是否有硫化点单元,是否有化学改性等又产生了许多亚类和不同的牌号。
原文日期 2012-08-08
汽车自从诞生以来,为人们的出行,生活、学习、工作带来了高效、快捷和舒适的享受,随着汽车工业的发展,以及人们对汽车的要求越来越高,在汽车发展史上,汽车行业的设计者们运用他们的聪明才智和技术不断改善,提高着车辆的性能和舒适性,最近,一种新的橡胶钉密封件再一次提升了汽车的性能。
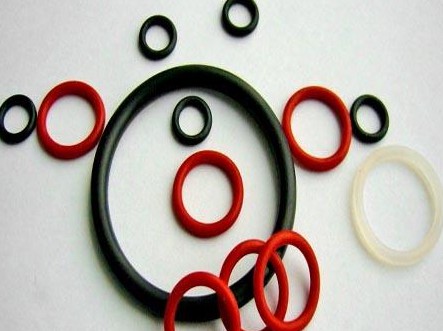
通过与金属机身部件的主要供应商合作,工程师们设计了底盘和注塑机的橡胶图钉密封件。这是一个新型的橡胶密封件设计,满足了人们对消除发动机罩下的噪音的巨大要求。由于该密封件对发动机冷却系统起着至关重要的作用,它通过调节汽车发动机的温度使发动机能够在不同的场合,时间都能保持最佳的运行性能。工程师们借助于优良的压缩装置将三元乙丙橡胶制造成密封件,从而确保橡胶制品的密封性能达到要求。通过对橡胶制品适当的压缩变形,密封件在重复开关引擎盖的过程中,其形状和方位依然保持不变。而且,工程师们还专为重型机械设备制造商设计了一个车载门框的图钉密封件。使用图钉密封件,有效的避免了现在使用的夹式密封件会给车门带来损伤。
原文日期 2012-08-07
我们的观点
本篇是我们进口替代化工产品系列报告的第6 篇,也是橡胶行业系列报告的第4 篇。我们在本报告中分析了特种合成橡胶未来3 年的竞争格局,认为与通用合成橡胶(特别是顺丁橡胶)未来的竞争环境不同,由于技术瓶颈问题,
成橡胶上市公除了氯丁橡胶之外,2015 年之前国内特种橡胶将处于供需基本平衡状态,或者存在供需缺口。2015 年之前国内特种合成橡胶的竞争环境都优于通用合成橡胶除了产品价格较高之外,困扰国内特种橡胶行业发展的最主要因素是技术瓶颈。与通用合成橡胶不同,绝大部分特种橡胶的技术难度都更高,国内尚未取得突破,或者即将取得突破,或者刚刚取得突破、在工业化过程之中;有的品种虽然已经实现工业化,但高端产品国内尚不能生产。因此,目前国内对特种橡胶的需求更多的依靠进口来满足;虽然在2015 年之前国内有部分装臵投产,但这些橡胶的产能依然可以被国内市场消化。特种橡胶品种多,消费量小,市场容量没有通用合成橡胶大目前得到应用的特种橡胶包括SBC、丁基橡胶、乙丙橡胶、丁腈橡胶和氯丁橡胶5 种,每种橡胶的国内表观消费量都低于丁苯和顺丁橡胶,虽然其价格一般高于丁苯和顺丁橡胶,但市场空间仍然不能超过后者。譬如,根据我们在2012 年7 月31 日发表的《通用合成橡胶:2012 年开始各品种供需格局将分化》的测算,2011 年通用合成橡胶国内市场容量是500 亿元左右,而同一年国内5 种特种橡胶的市场容量在350 亿元左右。除了氯丁橡胶,其他特种橡胶未来3 年出现产能过剩的概率不大虽然具有众多优点,但氯丁橡胶还是不得不面对乙丙橡胶、氢化丁基橡胶等产品的激烈竞争;特别是在汽车部件领域,氯丁橡胶已经大部分被乙丙橡胶替代。因此,氯丁橡胶过去数年消费量增长都极为缓慢,未来依然不乐观。相对而言,其他特种橡胶竞争环境比较乐观。根据国内特种合成橡胶2015年之前产能扩张情况和国内表观消费量增速假设,我们预计,2013-2015 年,
三元乙丙橡胶、丁基橡胶仍将继续存在供需缺口, SBC 和丁腈橡胶处于供需基本平衡状态。
合成橡胶上市公司:传化股份、天利高新、齐翔腾达和ST 新材目前A 股共有3 家公司生产或者即将生产顺丁橡胶;从弹性看,传化股份最高,天利高新最低;从原料供给来看,齐翔腾达自产丁二烯,天利高新和传化股份原料外购。此外,ST 新材拥有5.5 万吨/年氯丁橡胶产能。
风险因素
国内特种合成橡胶产业化存在不确定性;需求端的减少和供给端的增加可能使得国内合成橡胶竞争环境恶化。
原文日期 2012-08-06
随着这几年中国经济的高速增长和工业基础发展完善,我国橡胶工业已经从落后到具备了向世界橡胶工业强国迈进的基础,将在国家提出的新材料发展等十大战略的引领下,通过大调整、大转型、大重组提升发展质量,力争在“十三五”末进 入世界橡胶工业强国行列,发展壮大我国的橡胶工业,这是记者从11月9日在江西南昌举行的第十二届全国橡胶工业信息发布会暨世界橡胶工业强国战略发展论坛上获得的信息。
目前,我国的橡胶工业还存在着不少的问题,与此同时,橡胶制品消费量、橡胶轮胎等主要产品产量和消费量均居世界前列,橡胶工业产品结构不断优化,工业原材料等配套产品得到大发展,基础工业结构转变发展方式初见成效。但是,由于橡胶工业基础相对薄弱,在向世界橡胶工业强国迈进过程中,中国的橡胶工业仍然存在结构性能力过剩、产业集中度偏低、能效比不高,基础研究薄弱、产品同质化严重、管理相对落后、品牌培育等一系列尚待加强等问题。解决这一系列问题,是促进中国橡胶行业发展的重要措施。
中国橡胶工业协会会长范仁德说,要实现世界橡胶工业强国目标,振兴中国橡胶工业,橡胶行业将实施新材料发展战略、多元化市场战略、低碳经济战略、循环经济战略、橡胶产品名牌战略、现代营销模式战略、兼并重组战略、现代企业管理战略、技术创新战略和人才战略十大战略,从管理上和生产上缩短与世界橡胶工业发达国家的差距。
其中,在橡胶生产过程中,新材料方面要减少化石能源的使用比例,提高新能源的比重,调整优化橡胶原材料结构,稳定国内天然橡胶产量,支持有条件,有能力的企业实施“走出去”战略,到境外发展天然胶种植和生产,大力推动中国和世界橡胶产业产业的发展,加快开发应用具有低滚动阻力的高乙烯基聚丁二烯、反式异戊二烯等合成橡胶。
在市场多元化方面要注重国内市场的扩大和开发,尤其需要争取进入 配套市场;重视橡胶管、橡胶带等工业橡胶制品国际市场的开拓力度。同时,要注意低碳经济方面要调整产品结构,从中低档产品调整为中高档产品,从来料加工到自身创新的转变,推动绿色橡胶产业化快速健康发展,开发,推广应用节能设备技术并加强工艺管理。兼并重组方面可通过上市公司兼并重组、品牌共享兼并重组、产销一体等方式,来实现行业上下游企业兼并重组,扩大产能,提高生产效率,现代企业管理方面要用信息化改造传统橡胶工业,力争早日走上信息化,工业化的道路,推行“6S管理”等企业现场管理,完善企业管理体制。技术创新方面将选择重点影响我国橡胶工业发展的重大课题,努力攻克橡胶技术难题,组成技术创新产业联盟。实现中国橡胶产业更好更快的发展。
中国石油和化学工业联合会会长李勇武出席会议并讲话。
原文日期 2012-07-27
近年来,中国每年产生的废旧轮胎以8%至10%的速度递增。2010年,中国废旧轮胎产生量约达2.5亿条,回收利用率仅为50%左右,不到西方发达国家的30%,造成巨大的资源浪费。
同时,在中国有些地方,对废旧轮胎仍然采取焚烧、填埋等原始的处理方法,甚至随意丢弃,造成“黑色污染”。废旧轮胎是有毒、有害的固体废物,具有很强的抗热性、抗降解性,埋入地里100年也不会降解。
受气候条件影响,国内仅海南、云南等地能够少量种植橡胶树,天然橡胶年产量仅有60万吨左右,今后提高产量的潜力并不大。
原中国轮胎翻修与循环利用协会会长姜治云介绍,中国每年消耗橡胶超过700万吨,70%以上的天然橡胶、40%以上的合成橡胶需进口。2004 年以来,中国天然橡胶自给率一直低于国家确定的1/3战略安全警戒线,现阶段已下降至不足25%。
“中国年橡胶缺口多达数百万吨,同时还向国外出口3亿多条轮胎和大量含有橡胶的产品,供需矛盾极其突出。”中国轮胎翻修与循环利用协会复原橡胶分会副秘书长吴映红说,加大对废旧轮胎的回收利用力度,加大对有关行业的扶持力度刻不容缓。
当前,国内回收利用废轮胎的方式主要有三种:一是用其粉粒来铺设公路,可以节约大量沥青;二是经过脱硫生产再生胶,用于生产胶管、胶垫等,也可以按一定比例添加到新制轮胎中,可节约大量天然橡胶、合成橡胶;三是通过热解方式,分解出重油、碳黑等重要化工原料。
回收利用旧轮胎,可以用来翻新轮胎。国内有几百家轮胎翻新企业,但翻新率仅约3%,不仅远低于世界第一轮胎翻新大国美国约14%的翻新率,也低于世界平均6%的翻新率。
原文日期 2012-07-24
日本川崎(2012年7月23日)新一代日本产电动车越来越多地使用塑料来减轻车重,并将行驶里程数在当前的量产型电动车基础上提升30%。
由日本川崎的技术开发公司SIM Drive Corp.公司生产的SIM-WIL原型车在重要零部件中启用了塑料,包括轮毂电机和作为电路板的薄膜替代材料。
为SIM Drive公司供应了多种材料的杜邦公司在7月19日发布声明说,归功于采用了轻质材料和独特的“轮毂”电机系统,该车的行驶里程数得到显著提升。
杜邦高性能聚合物事业部的亚太区域总监James Hay说道:“该项目显示了Zytel HTN[尼龙]这样的轻质高性能材料如何能够把作用发挥到极致,让设计师无需增加金属的重量,就能为电动车和混合动力车赋予更多的创新可能。”
SIM的官员对《塑料新闻》表示,他们的目标是打造出在性能和舒适性上不亚于传统的汽油驱动汽车的电动车。
这家日本公司介绍说,例如,SIM-WIL在加速上不输于中型跑车,车厢内部空间和豪华轿车差不多,但车身尺寸仅相当于微型汽车。
该公司告诉本刊,塑料材料对减重的意义重大,具体包括在动力总成,聚碳酸酯窗户和绝缘塑料及其他应用上。
该公司还表示,它希望与塑料业界合作更加紧密。该公司表示,其研究才刚刚开始。
在宣布推出该车时,SIM Drive公司并未特别提到塑料在该车中起到的任何特殊作用,但该公司称将会启用新材料,包括第一次投入使用的一种硬壳钢制空间构架。
SIM Drive公司说,这种构架可在减重上获得重大突破,降低生产成本和提高坚硬度。
该公司说,他们希望能在2014年将该车投入量产,而生产原型车的目的之一是展示由34家不同的合作伙伴提供的技术能够非常可靠地用在量产中。
杜邦说,该项目使用了杜邦提供的8种不同的塑料、薄膜、纸张和涂料,包括用于轮毂电机线轴的Zytel材料,这种材料比原先的PPS材质更结实轻巧,且更富成本效益。
杜邦还介绍说,该车在指示灯照明中采用了Kapton聚酰亚胺薄膜,不必再使用电路板,因而将照明元件的重量减轻了80%。
杜邦公司的一名官员说,这一原型车项目对杜邦具有重要意义。
杜邦设在东京的混电车业务部的主管Suzue Kikuyama说,杜邦还密切参与了该车早期设计阶段的工作,通常情况下材料供应商是很难涉足这一阶段的工作的。
她还说道,杜邦对该项目特别感兴趣,因为到目前为止,还没有一家企业在量产型电动车上使用轮毂电机系统。她说,这是杜邦的Zytel材料首次被应用在轮毂电机线轴上。
此类零部件的开发工作在杜邦设在日本名古屋的创新中心进行。
SIM Drive公司说,该车单次充电可行驶218英里,且每小时从0英里加速至60英里只需5.4秒。
除杜邦外,SIM说他们还与其他多家材料公司进行了合作,包括采用了东丽工业株式会社提供的碳素纤维增强塑料预浸料坯。
SIM Drive公司说,其他合作方包括日本工程塑料复合生产商宝理塑料株式会社和可乐丽株式会社。
原文日期 2012-06-01
2012年5月22-24日,由IRSG举办的的“2012世界橡胶高峰论坛”日前在新加波成功举办。会议上,共有来自世界各国近300名橡胶专业人士出席了此次峰会,并讨论了相关议题,本次橡胶高峰论坛的主题是:国际经济环发展缓慢的背景对橡胶价格的影响。
此次峰会得到了新加坡当地政府的高度重视,新加坡商业部部长MR.TEO SER LUCK出席开幕式并做了重要发言。他在发言中提到:“从目前的情况来看,到2020年,全球贸易将以每年5-7%的平均速度高速增长,而在这其中,最为新兴市场的亚洲各国,其外貌总额将占到世界贸易总额的60%,于此同时,国际贸易中心将从欧美转移到亚洲。而新加坡作为亚洲的中心,地处马六甲海峡,是重要的航道枢纽,正努力将自己打造成全球的贸易中心,欧亚海上航路的枢纽中心,努力并希望成为世界橡胶的定价中心、最大的橡胶制品,最大的原料油交易中心等。”
持续两天的会议共邀请了30多名专家,就6个中心议题进行了演讲和深入讨论,六个议题分别是:
1.2015年前全球经济发展的展望;
2.当前世界合成橡胶及橡胶制品的供需情况;
3.期货市场如何为天然橡胶市场提供服务;
4.世界天然橡胶市场供需情况;
5.绿色轮胎对橡胶原材料需求的影响;
6.中国、印度等橡胶制品生产大国的轮胎的未来市场情况。
参会的各位人士对天然橡胶和合成橡胶的未来发展持乐观态度,认为虽然当今国际经济大环境表现不尽人意,但是由于市场对橡胶制品的巨大需求,橡胶的未来发展还是很有潜力的,但是,大多数会与嘉宾都对目前橡胶价格的走势却表示不太乐观,认为目前的橡胶价格偏低,且在一定时期内,收到大环境的影响,很难有较好的表现。很多专业人士认为:橡胶价格只有在欧债彻底解决后才能见底。
此次会议还得到了新加坡交易所和R1公司的赞助,并被业界定义为“新加坡橡胶周”。
IRSG简介:
IRSG于1944年在伦敦成立,中文名称国际橡胶研究组织,目前总部已迁至新加坡,是为了协调世界橡胶产业和谐发展而成立的政府间组织机构,目的是搭建一个良好的平台,让世界橡胶的生产国和消费国紧密联系在一起,同时探讨影响世界橡胶工业发展的相关问题。IRSG还负责收集世界各国橡胶(包括天然橡胶和合成橡胶)的生产量、需求量、橡胶产品及橡胶贸易等相关数据,为橡胶制品行业发展提出建议,引导世界橡胶产业稳定,健康,快速的发展,
原文日期 2011-05-01
塑料
塑料为合成的高分子化合物{聚合物(polymer)},又可称为高分子或巨分子(macromolecules),也是一般所俗称的塑料(plastics)或树脂(resin),可以自由改变形体样式。是利用单体原料以合成或缩合反应聚合而成的材料,由合成树脂及填料、增塑剂、稳定剂、润滑剂、色料等添加剂组成的。塑料的主要成分是合成树脂。树脂这一名词最初是由动植物分泌出的脂质而得名,如松香、虫胶等,目前树脂是指尚未和各种添加剂混合的高聚物。树脂约占塑料总重量的40%~100%。塑料的基本性能主要决定于树脂的本性,但添加剂也起着重要作用。有些塑料基本上是由合成树脂所组成,不含或少含添加剂,如有机玻璃、聚苯乙烯等。所谓塑料,其实它是合成树脂中的一种,形状跟天然树脂中的松树脂相似,但因又经过化学的力量来合成,而被称之为塑料。
橡胶
高弹性的高分子化合物。分为天然橡胶与合成橡胶二种。天然橡胶是从橡胶树、橡胶草等植物中提取胶质后加工制成;合成橡胶则由各种单体经聚合反应而得。橡胶制品广泛应用于工业或生活各方面。 橡胶按原料分为天然橡胶和合成橡胶。按形态分为块状生胶、乳胶、液体橡胶和粉末橡胶。乳胶为橡胶的胶体状水分散体;液体橡胶为橡胶的低聚物,未硫化前一般为粘稠的液体;粉末橡胶是将乳胶加工成粉末状,以利配料和加工制作。20世纪60年代开发的热塑性橡胶,无需化学硫化,而采用热塑性塑料的加工方法成形。橡胶按使用又分为通用型和特种型两类。
二者的区别
塑料与橡胶最本质的区别在于塑料发生形变时塑性变形,而橡胶是弹性变形。换句话说,塑料变形后不容易恢复原状态,而橡胶相对来说就容易得多。塑料的弹性是很小的,通常小于100%,而橡胶可以达到1000%甚至更多。塑料制品在成型上绝大多数成型过程完毕产品过程也就完毕;而橡胶成型过程完毕后还得需要硫化过程。
塑料与橡胶同属于高分子材料,主要由碳和氢两种原子组成,另有一些含有少量氧、氮、氯、硅、氟,硫等原子,其性能特殊,用途也特别。在常温下,塑料是固态,很硬,不能拉伸变形。而橡胶硬度不高,有弹性,可拉伸变长,停止拉伸又可回复原状。这是由于它们的分子结构不同造成的。另一不同点是塑料可以多次回收重复使用,而橡胶则不能直接回收使用,只能经过加工制成再生胶,然后才可用。塑料在100多度至200度时的形态与橡胶在60至100度时的形态相似,塑料不包括橡胶。
原文日期 2011-03-27
最近这些年来,由于中国经济持续的发展,中国的橡胶制品行业也得到不少发展,新生橡胶行业则飞速发展,然而,在发展的同时,橡胶制品行业也还存在环境污染、资源浪费、创新力不足等问题。解决这些问题,是橡胶制品行业迫切需要解决的问题。中国橡胶行业的发展前景广阔,具有巨大的市场,到2010年,中国天然橡胶总消耗量将达到230万吨,占世界消耗量的34%,远远超出了其他工业国家。与此同时,橡胶制品工业的产品结构将有较大变化,新型产品、更新换代产品增多、新材料、新工艺应用扩大,橡胶制品生产技术有明显进步。
橡胶制品行业的本身所具有的特征决定了当某一国家的橡胶行业成熟后,该行业的景气状况与整个国民经济的运行状况有很大的关联性,其发展周期的长度与该国经济周期的长 度相当,走势基本上同向,但由于橡胶制品行业属于工业基础行业,所以,从理论上说,它的发展周期变化要略提前于当前国民经济周期的变化。另外,同样由于橡胶行业处于国民经济生产链的前端,其周期波动的 波幅要
小于产业链末端行业的波幅,也小于整个经济的波幅。因此,从产业结构投资的角度看,成熟的橡胶行业比较接近收益型投资行业。
原文日期 2007-08-07
汽车橡胶制品在汽车运转中必不可少,涉及到密封、传动、装饰、减振、行走等各个方面,是汽车的重要部件,是为汽车行业配套的重要部件,其产品质量和性能直接关系到汽车的安全、节能和环保三个方面。随着汽车工业向轻量、高速、安全、节能、环保、舒适、低成本和长寿命方向发展,特种合成橡胶在汽车配件中的地位将越来越重要。发动机向大功率和小型化发展,严格的排气控制法规使发动机室温度大幅提高,特种合成橡胶的应用将不断扩大。我国汽车工业广阔的发展前景和快速发展形势,对车用橡胶制品和原材料提出了更高的要求,也促进和带动了橡胶制品行业和相关材料的发展,并为汽车用橡胶制品发展带来了机遇和良好市场前景。
近两年我国汽车橡胶制品发展
2008年.中国汽车产销量分别为934.51万辆和938.05万辆。2009年, 中国汽车产销量分别为1379.10万辆和1364.48万辆, 同比增长47.57% 和45.46% 2010年汽车产销量增速在10%左右.预计有望达到1500万辆汽车用橡胶制品中轮胎占60% ,其它橡胶制品占40%。除轮胎外,一辆汽车通常需要配100~200种、200~500个橡胶配件,重量超过50公斤。橡胶材料消耗量占整车质量的5%左右,橡胶配件的成本约占整车成本的6%。随着对汽车性能、乘坐舒适性、操纵稳定性等性能要求的日益提高,橡胶配件尤其是橡胶减振件在汽车中的用量在逐年上升。
近两年汽车橡胶制品生产情况
汽车用橡胶制品主要包括各种胶管、胶带、油封、密封条、减振件、皮碗、防尘罩、挡泥板等。根据中国橡胶工业协会橡胶制品分会统计数据,汽车用0型密封圈、复合密封、油封、减振制品、胶管、汽车胶带等产品的产量呈逐年上升趋势。
2012-12-12 02:33:36
2012-11-28 05:41:45
2012-11-20 22:35:09
2012-11-11 17:45:44
2012-10-28 03:57:07
2012-10-20 05:00:17
2012-10-16 02:24:00
2012-10-12 03:51:37
2012-10-10 03:04:19
2012-10-07 05:13:10
2012-10-04 06:24:21
2012-09-28 16:15:01
2012-09-26 18:24:27
2012-09-18 16:49:50
2012-09-14 10:27:33
2012-09-12 21:54:35
2012-09-11 01:28:50
2012-09-08 09:03:52
2012-09-06 20:19:24
2012-09-05 13:14:28